大米加工精度测定仪读数与肉眼观感不一致怎么排查?
时间:2026-09-29 14:23:07
在大米加工现场,大米加工精度测定仪用久了,操作人员常会遇到一种情况:仪器显示的加工精度与肉眼看到的米粒状态“对不上”。有人觉得米已经碾得很白,仪器却提示精度不够;也有人觉得米粒还有明显留皮,仪器读数却已经达到目标。遇到这种不一致,先不要急着改碾米压力或认定仪器不准,更合理的做法是按“样品—操作—仪器—标准”的顺序逐项排查。
先确认双方比较的是不是同一样品
仪器读数和肉眼观感不一致,常见起点是“比的不是同一份样”。大米加工精度测定仪通常只对送入测量区域的样品负责,如果肉眼看到的是米机出口的瞬时米流,而仪器测的是之前取好的样品,两者之间可能隔着几分钟甚至更长时间。碾米机状态、流量、压力在这个时间段内发生变化,精度自然会不同。建议固定比较对象:从同一取样点、同一时间、同一容器中取出的样品,一部分用于仪器测量,一部分用于肉眼观察。若必须比较不同时间点的样品,应记录对应的碾米工况,避免把工艺波动误判为仪器偏差。
检查取样与样品制备是否一致
样品代表性对结果影响很大。取样时如果只抓取米流表层、只取某一边角,或者样品中混入碎米、糠粉、异品种米粒,仪器读数和肉眼观感都可能偏离整体。用于大米加工精度测定仪测量的样品,一般应遵循随机、多点、足量的原则,使样品能代表该批次或该工序的真实状态。样品制备也要统一:是否需要去除浮糠、是否允许碎米存在、是否按同一方式分样,这些操作在不同班次之间如果不一致,读数就容易和肉眼判断产生分歧。尤其要注意,不要用手反复触摸或揉搓米粒,以免表面附着物和反光状态改变,影响观察和测量。
检查仪器状态与测量环境
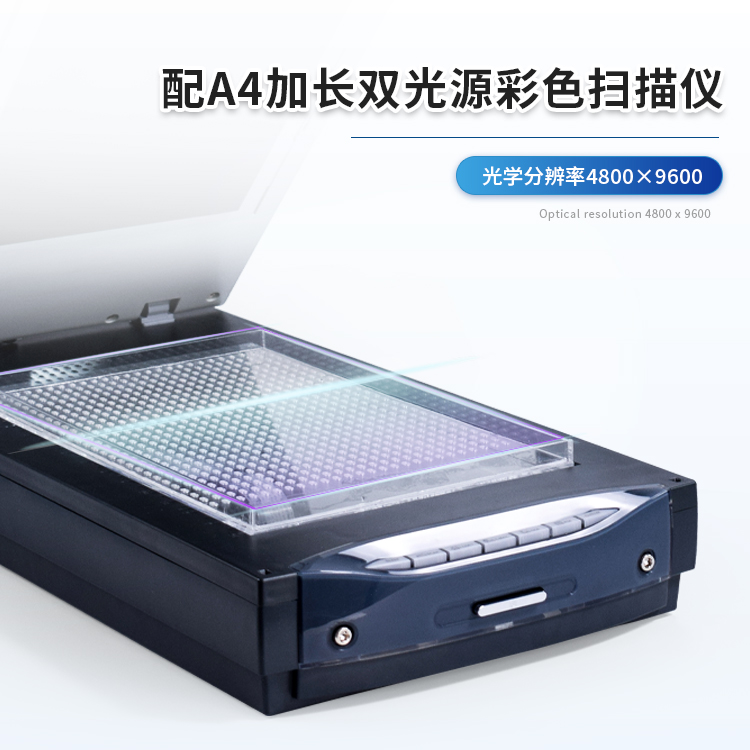
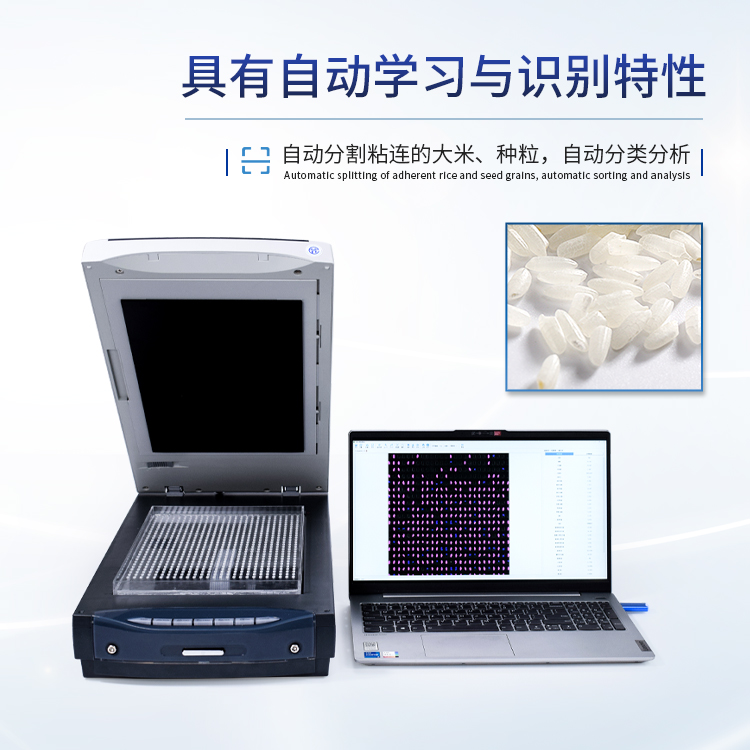
仪器本身的状态同样需要确认。常见的大米加工精度测定仪多采用光学或图像方式,对米粒表面留皮程度进行观察和量化。镜头、光源、载物台或测量窗口如果沾有糠粉、灰尘、水汽,读数可能漂移。测量环境的光线过强、过暗或存在明显色温差异,也可能干扰人工观感。日常使用中,应按设备说明书的要求进行清洁、预热和自检;如果仪器支持校准或参考样核查,应确认最近一次核查是否在有效期内。这里不涉及具体校准周期和参数,因为不同型号要求不同,应以厂家说明书和内部规程为准。简单说,先排除“仪器没在正常工作状态”这一层,再讨论读数是否可信。
核对参考样与判定标准
很多“不一致”其实来自标准不统一。仪器可能按照留皮率、留胚率或图像灰度等指标给出加工精度结果,而肉眼判断往往依赖颜色、白度、留皮面积等直观感受。两者相关,但不等同。如果企业内部没有统一的参考样和判定基准,甲操作员认为“可以了”,乙操作员认为“还差一点”,仪器读数再稳定也会引起争议。建议围绕目标产品建立内部参考样,明确不同精度档位对应的样品状态,并让仪器测量值与参考样、工艺要求、成品验收标准对应起来。参考样应妥善保存,避免受潮、受热、光照和虫害影响。若参考样本身发生变化,用它做比对就会失去意义。
理解肉眼观感的局限
肉眼观感并非不可靠,但它受照明、背景、观察角度、个人经验和眼睛疲劳程度影响。同一批米,在白色灯光下和黄色灯光下看起来可能不同;摊薄观察和堆积观察也会产生差异。大米加工精度测定仪的价值,在于把部分表面特征转化为相对稳定的量化结果,减少人为差异。但它也不是“绝对真理”,仍需要合理的取样、规范的操作和明确的判定标准来支撑。因此,当仪器读数与肉眼观感不一致时,不应简单认定谁对谁错,而应把两者当作互相校验的信息:仪器提供一致性,肉眼提供直观性,参考样提供共同尺度。
按顺序排查,并留下记录
实际操作中,可以按以下顺序处理:第一步,重新从同一取样点取双份样品,一份测仪器,一份做肉眼比对;第二步,检查样品中碎米、糠粉和异品种比例是否异常;第三步,清洁仪器测量区域,确认光源、镜头和测量窗口状态;第四步,用内部参考样或已知状态的样品做核查;第五步,若仍不一致,再检查碾米工序是否存在流量、压力、辊隙或水分变化。每一步都建议记录时间、样品来源、操作人员和观察结果。记录不是为了追责,而是为了找出偏差来自样品、操作、仪器还是工艺。连续记录几次后,往往能看出规律:是某个班次取样偏了,还是某个品种本身颜色差异大,抑或是仪器需要清洁维护。
结语
大米加工精度测定仪读数与肉眼观感不一致,并不一定意味着仪器故障或工艺失控。更常见的原因是样品不同、取样不具代表性、操作不统一、仪器状态变化或判定标准模糊。把比较条件统一起来,把参考样用起来,把记录做起来,大多数分歧都可以被定位和解释。对于大米加工企业来说,仪器和人工不是替代关系,而是相互复核的关系。只要围绕同一目标产品建立清晰的判定规则,大米加工精度测定仪就能在碾米工序中发挥稳定的辅助作用。
下一篇:没有了!