大米加工精度检测仪结果出来后先调哪里?
时间:2026-10-03 09:23:04
检测结果不是终点,而是调整的起点
在碾米车间,大米加工精度检测仪给出的结果,往往被用来判断一批米是否达到要求。但实际生产中,操作人员更关心的是:结果偏了,下一步该调哪里?如果一看到偏差就大幅调整碾米压力,容易把本来稳定的工况打乱。更合理的做法,是先把结果放回工序里看,按“确认样品—判断方向—排查工序—小步调整—复测记录”的顺序处理。
一、先确认样品和检测条件是否可比
检测结果出现变化时,不要急着下结论。首先要确认这次检测的样品是否具有代表性。取样位置是否和平时一致?样品中是否混入较多糠粉、碎米?同一台设备、同一批原料,如果取样点从碾米机出口换到抛光后,结果本来就会有差异。因此,比较时应尽量保持取样工序、取样位置和取样量一致。
其次,检查设备状态是否正常。镜头或检测窗口是否清洁,光源是否稳定,样品盘是否放好,这些基础条件会影响读数。具体清洁和维护方法应参照设备说明书。只有确认检测环节没有明显异常,后面的工序调整才有意义。
二、判断偏差方向:偏粗还是偏精
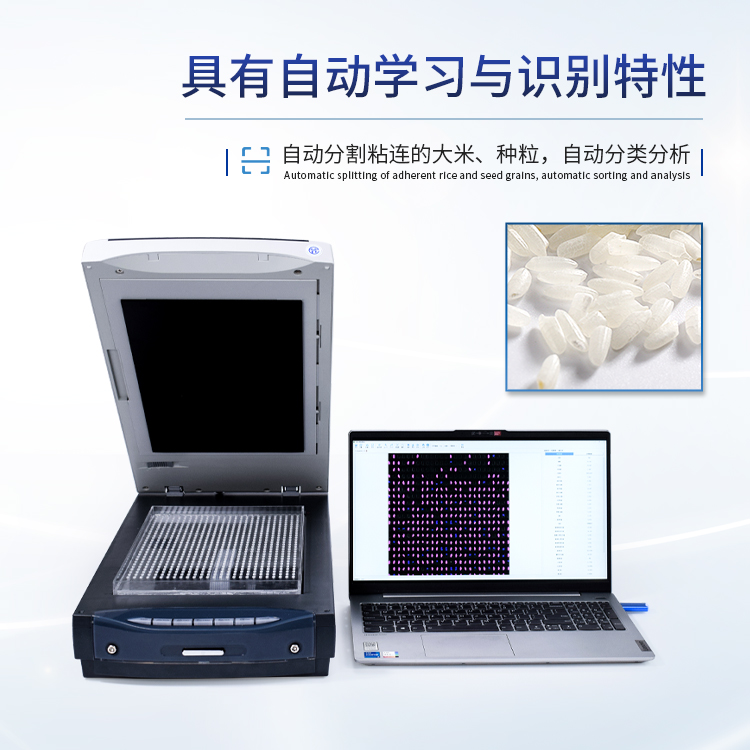
大米加工精度检测仪的结果通常可以反映米粒表面留皮、留胚等状态。操作人员需要先判断当前结果相对目标是偏粗还是偏精。偏粗意味着留皮偏多,可能还需要继续碾磨;偏精意味着表面被碾磨得较多,可能存在过度碾磨风险。这里的目标值应结合企业内部的参考样、产品要求来确定,而不是凭单次感觉判断。
如果没有内部参考样,可以先用已知状态的样品做对比,或者由质检和生产共同确认一个可接受的区间。只有方向判断清楚,后续调整才不会南辕北辙。
三、按工序顺序排查,不要只盯碾米机
很多人一看到精度偏差,第一反应是调碾米机。实际上,前道工序的变化也会影响最终结果。可以按以下顺序快速排查:
第一,看砻谷工序。脱壳率是否稳定?糙米中是否带有未脱壳的稻谷?如果砻谷效果波动,进入碾米机的物料状态就会变化,碾米负荷也会跟着变。
第二,看碾米工序。碾米道数、压力、流量是否与平时一致?砂辊或铁辊的磨损情况、筛网是否堵塞、吸风是否正常,都会影响碾磨效果。尤其是流量忽大忽小,米粒在碾米腔内停留时间不同,精度结果就容易波动。
第三,看抛光及后续环节。抛光过强会改变米粒表面外观,也可能让检测结果看起来偏精。如果抛光机电流、水量或抛光时间发生变化,应一并纳入排查。
第四,看原料变化。不同品种、不同水分、不同新陈程度的稻谷,碾磨难度会有差异。换粮时如果没有及时调整工艺,检测结果出现偏移是常见现象。
四、调整时坚持小步、单因素、可复测
找到可能原因后,调整应尽量小步进行。一次只改变一个因素,比如先微调碾米压力,保持流量和其他条件不变,等设备运行稳定后再取样复测。如果一次同时改压力、流量和抛光,即使结果变好了,也很难判断是哪个因素起了作用。
调整后不要立刻取样。应等设备运行一段时间,让工况稳定,再从同一位置取样检测。大米加工精度检测仪的优势在于快速反馈,但快速反馈的前提是样品和检测条件一致。复测结果与调整前对比,才能判断调整是否有效。
五、把调整过程记录下来,形成班组经验
每次调整都应有简单记录:调整前的检测结果、怀疑原因、调整内容、调整后的复测结果。记录不需要复杂,但要能看出变化趋势。交接班时,这些记录可以帮助下一班快速了解设备状态,避免重复试错。
如果同一问题反复出现,比如每隔一段时间精度就偏粗,可能不是操作问题,而是设备磨损或原料波动。此时应把多次记录汇总,结合维护计划一起分析。大米加工精度检测仪提供的是数据,数据积累起来才有追溯价值。
六、几个常见误区
一是只看单次结果就调机。单次结果可能受取样和检测条件影响,应结合前几次结果判断趋势。二是忽略前道工序。砻谷和原料变化常常是精度波动的源头。三是调整幅度过大。大幅调整容易造成新的波动,反而增加判断难度。四是只调不记。没有记录,下次遇到同样问题仍然要重新摸索。
总之,大米加工精度检测仪的结果出来后,先别急着动手。确认样品可比、判断偏差方向、按工序排查、小步调整并复测记录,这套顺序看起来简单,却能让检测数据真正服务于生产控制,减少盲目调机带来的浪费。
下一篇:没有了!