大米加工精度检测仪在成品复检中的操作思路
时间:2026-10-06 09:23:07
成品复检为什么不能只看碾米机设定
碾米机电流、转速、间隙等设定只能反映设备当时的运行状态,不能直接代表成品米粒的实际碾磨程度。原料水分、米种、粒度、碾米辊磨损、流量变化都会让同样设定产生不同结果。成品复检用大米加工精度检测仪对实际米样进行检测,目的是确认成品是否达到企业内控要求,并为生产调整提供依据。它不能替代在线控制,但可以减少仅凭经验判断带来的偏差。
复检取样:让样品代表整批成品
复检样品应从成品出口、包装前料斗或成品仓等代表性位置抽取,避免只取局部或取到滞留料。建议多点、多次取样后混合,再按四分法缩分到仪器所需样品量。样品中不应混入明显碎米、杂质或不同批次米粒。取样后尽快检测,减少放置过程中水分和表面状态变化对结果的影响。若同一批产品分多个包装单元,可按企业抽样规则覆盖不同时间段。
样品制备与仪器准备
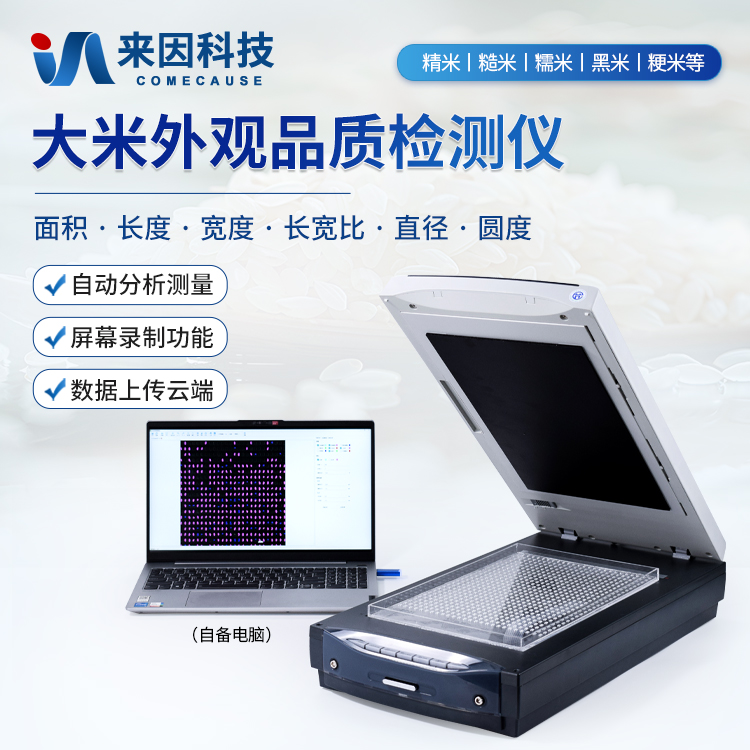
按大米加工精度检测仪的操作要求准备样品,通常需要将米粒均匀平铺在检测区域,避免重叠、堆积或留空。检测前确认镜头、光源、载物台和背景板清洁,无灰尘、米糠或油污残留。若仪器有自检、校准或白平衡程序,应按企业规定的周期执行并记录。环境光线过强、震动或温度剧烈变化可能影响成像和读数,应在相对稳定的环境中操作。具体准备方式以设备说明书为准。
测量过程中的一致性控制
同一批样品建议按相同模式重复测量,观察结果是否稳定。操作人员应使用一致的铺样手法、检测模式和测量顺序,减少人为差异。不同班次或不同操作人员之间可定期做比对,确认彼此结果具有可比性。若结果波动明显,先检查样品是否均匀、镜头是否清洁、环境是否变化、仪器是否处于正常状态,而不是立即调整碾米机。保持操作一致,比追求单次“好看”的读数更重要。
结果判读:结合产品标准与企业内控线
大米加工精度检测仪的输出可能是加工等级、留皮率、留胚率或其他与碾磨程度有关的指标,不同仪器和软件的表达方式不同。判读时应以企业内控标准、产品要求或合同约定为依据,不能脱离产品定位单独看一个数字。若结果处于临界值附近,可复测并保留原始记录,再结合当批原料、设备状态和历史趋势综合判断。对于专用米、留胚米等品类,还应按对应质量要求单独设定判读口径。
复检不合格时的处理思路
若成品复检超出内控范围,先确认样品是否具有代表性、仪器是否正常、操作是否一致。排除检测环节问题后,再追溯碾米机参数、原料水分、米种变化、流量稳定性、碾米辊和筛网状态。必要时对相关工序产品进行隔离,调整后重新取样复检。调整幅度宜小步进行,边调边测,避免一次调整过大造成过度碾磨或出米率下降。处理过程应记录调整前后结果,便于后续复盘。
记录与追溯:让复检结果可查
复检记录应包含批次、取样时间、取样位置、检测时间、仪器状态、检测结果、操作人等信息。若企业有质量追溯要求,可将复检记录与生产批次、碾米机编号、原料批次关联。记录应真实、及时,不随意补记或修改。这样在客户反馈、内部排查或工艺优化时,能快速定位问题环节并验证调整效果。对于连续生产,可按固定时间间隔留存趋势记录,而不只是记录异常批次。
常见误区
常见误区包括:只测一次就下结论;样品不具代表性;仪器长期不清洁;用不同检测模式或不同仪器的数据直接比较;结果异常时先调碾米机而不查样品和仪器;把复检结果当作唯一调整依据。成品复检的目的是验证和追溯,不是替代在线控制。把检测与生产调整分开,先确认数据可靠,再决定是否动设备,判断会更清晰。
小结
大米加工精度检测仪在成品复检中主要起确认和追溯作用。规范取样、保持仪器状态、统一操作、结合内控标准判读,才能让复检结果真正服务生产。具体操作请以设备说明书和企业质量文件为准,不建议套用其他企业或未经验证的参数。
下一篇:没有了!