从糙米到成品,大米加工精度检测仪分段检测思路
时间:2026-10-10 14:23:05
为什么要把检测放到多个工序节点
不少米厂只在成品端使用大米加工精度检测仪,等成品检测发现偏差,前面已经碾出大量物料,调整比较被动。加工精度受原粮品种、水分、碾米机压力、流量、辊筒状态等影响,分段检测的思路是在糙米、碾米后、成品复检几个节点留下可比较的样品和记录,让操作人员更早判断偏差从哪一段开始。大米加工精度检测仪在这里不是替代工艺判断,而是提供统一参照,把“看起来差不多”变成可对照的结果。节点不必一次设太多,可先做原粮和成品两端,再逐步增加中间点。
糙米阶段:先建立当班原粮的参照
进厂糙米或砻谷后的糙米是后续碾米的起点。这个阶段用大米加工精度检测仪,重点不是追求成品精度,而是了解当班原粮的基础状态。按仪器要求制备代表性样品,与已知标准样或上一批留样对照。若批次间品种、产地、水分差异较大,后续碾米压力、流量等参数可能需要调整。记录时写清批次、品种、日期、检测人和仪器状态,便于追溯。糙米阶段的数值更适合当基线,用来解释后面为什么调、往哪个方向调,不宜直接当作成品判定依据。
碾米后即时检测:判断当前碾磨程度
一道或多道碾米后,从出料口取样,用大米加工精度检测仪检测,可以较快了解当前碾磨程度。取样是否代表整体,直接影响结果可信度。不要只取料头或料尾,宜等流量稳定后,在出料截面多点取样,混合缩分后再检测。结果与当班目标相比偏轻,可能存在碾磨不足;偏重则可能过度碾磨。此时可考虑调整流量、压力、碾白室间隙等,但最好一次只改一个变量,调整后复测确认。仪器结果是调整依据之一,还要结合米温、碎米、糠粉等情况综合判断。
成品复检:确认整批一致性
成品复检看的不是某一个瞬间,而是整批产品的一致性。在包装前或入仓前抽样,用大米加工精度检测仪检测,并与碾米后即时检测结果相互印证。如果即时检测正常,成品复检却出现波动,可能是输送、混合、仓储环节造成,也可能是取样点不具代表性。复检频率可按产量、品种和产品要求确定,不必强求统一频次。留样应密封、避光、防潮,标注米种、时间、班次和检测结果,便于复测。成品复检的价值在于确认前面各段控制是否有效。
数据记录:让各段结果连起来
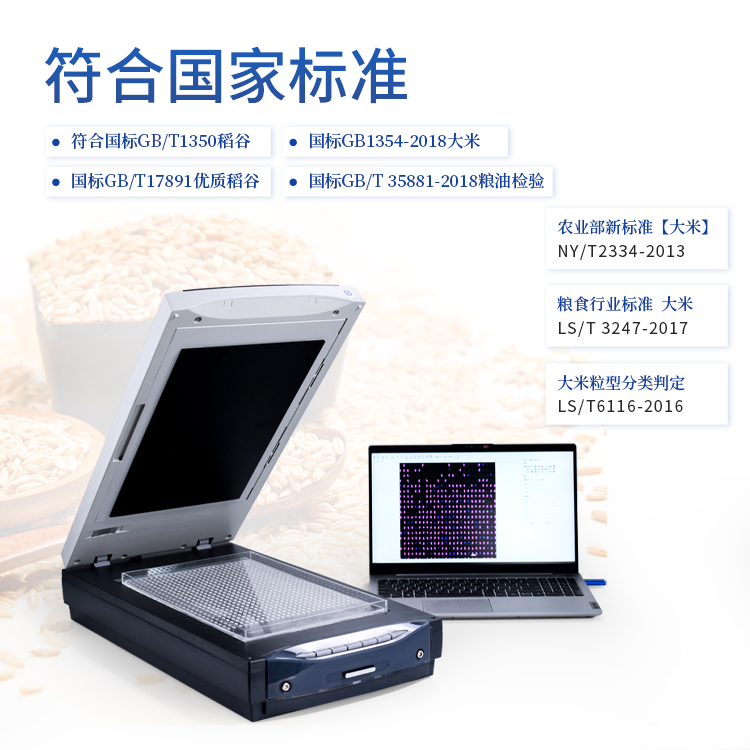
分段检测真正发挥作用,靠记录把各节点连起来。可以记录时间、班次、米种、糙米来源、碾米机编号、取样点、检测结果、标准样编号、环境条件、调整动作和复测结果。不要只写“正常”或“异常”,要写清与哪一个标准样对照、偏差方向如何。大米加工精度检测仪的结果应与工艺记录放在一起,换班时做好交接,避免下一班不知道上一班调过什么。若使用多个标准样,编号和保存条件要清楚,防止混用。出现质量争议时,这些记录能帮助回看当时的生产状态。
现场使用的几个注意点
第一,样品制备要尽量一致,铺样、分样和检测环境保持稳定,减少人为差异。第二,仪器按周期点检和清洁,保持检测窗口或镜头洁净,具体方法以仪器说明和企业维护要求为准。第三,标准样定期检查或更换,避免老化、受潮影响对照。第四,检测结果要与原粮、工艺参数和设备状态结合分析,不单独作为唯一结论。第五,操作人员应经过培训,理解仪器适用范围和局限。第六,遇到异常结果,先检查取样和仪器状态,再查工艺,不要急着大幅调整设备。
结语
把大米加工精度检测仪用于分段检测,核心是让质量控制前移。糙米阶段建立参照,碾米后即时判断,成品复检确认整批一致性,再用记录把数据串起来。这样能减少完全凭经验判断带来的波动,也能在出现偏差时更快定位。具体节点、频次和判定线,应结合企业产品要求、原粮状况和设备条件确定,不宜照搬。
下一篇:没有了!