大米加工精度检测仪重复性差怎么排查?
时间:2026-10-12 09:23:04
先判断:是仪器不稳,还是样品与操作在变化
使用大米加工精度检测仪时,遇到结果重复性差,不要急着调整设备参数。先区分三种情况:同一份留样、同一操作人员、连续测量时结果波动;同一份留样、不同人员或不同时间测量时结果不一致;不同批次样品之间结果差异大。第一种更偏向仪器状态与操作细节,第二种多与操作规范和环境条件有关,第三种往往反映样品代表性或工艺本身变化。把问题分类,后续排查才不会乱。
样品端:取样、分样和状态是否一致
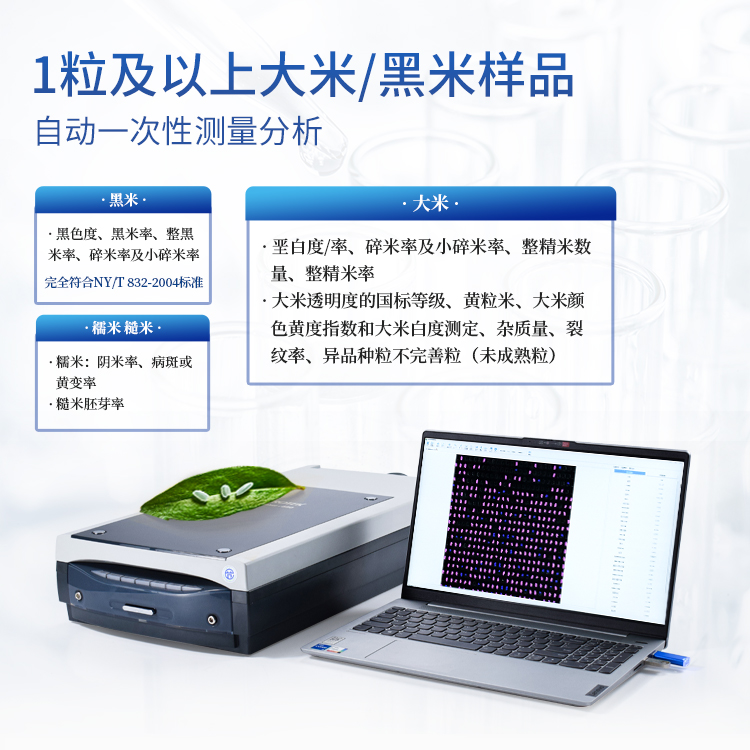
大米加工精度检测仪通过光学或图像方式读取米粒表面状态,样品是否具有代表性会直接影响结果。若取样只取表层、只取某一角落,或分样时碎米、糠粉、未碾米集中,检测结果就容易跳动。建议按企业检验规程进行取样和分样,确保每次送入检测的样品来自同一混合均匀的样品。样品应避免受潮、暴晒和污染,检测前让样品恢复到相对稳定的状态。若刚加工出来的米样温度较高,最好按内部规定放置或平衡后再测,减少温度对表面状态和仪器读取的影响。
操作端:铺样、位置和手势要尽量统一
操作差异是重复性差的常见原因。铺样时米粒是否均匀分布、是否重叠、是否覆盖有效检测区域、托盘放入位置是否一致,都会影响大米加工精度检测仪的读数。建议固定操作流程:先清洁托盘,再按同一方式取样、铺样,轻轻摊平,避免用手反复拨动;放入仪器后等待提示再开始测量。不同人员操作时,容易出现力度、角度和铺样厚度不一致,因此要把这些动作写成简明操作卡,新员工培训后进行比对。若仪器支持多种测量模式或区域选择,同一批样品应使用同一模式,不要中途切换。
仪器端:清洁、核查和光源状态
大米加工精度检测仪使用一段时间后,托盘、玻璃、镜头或光源窗口可能附着米糠、灰尘和水渍,造成每次成像或信号不一致。日常应按说明书清洁相关部件,清洁后确认无残留、无划痕。仪器是否处于正常状态,可以通过随设备提供的标准件或核查样进行确认,并记录核查结果。若核查结果本身波动,或设备出现异常提示,应暂停用于判定,先按说明书排查。不要随意更改设备内部设置,也不要用未经确认的样品替代核查样。
环境端:光照、震动和电源不要忽视
环境变化也可能影响检测稳定性。强光直射、频繁开关门窗、附近有震动源、电源电压波动,都可能让大米加工精度检测仪的结果出现偏差。建议将仪器放在平稳、清洁、避免阳光直射的位置,按说明书要求控制温湿度条件。测量过程中不要移动仪器或触碰台面。若同一房间内还有其他发热或震动设备,应尽量保持距离。环境条件稳定后,再做重复性测试,更容易判断问题来源。
用简单对比试验定位问题
与其反复猜测,不如做几组简单对比。第一组:取同一份均匀留样,连续测量多次,观察极差和波动趋势。第二组:同一份样品由不同人员按各自习惯铺样测量,比较差异。第三组:重新取样、重新分样后再测,看结果是否收敛。第四组:更换一个已知稳定的核查样,确认仪器状态。若同一装样重复测也波动,重点查仪器清洁、光源和核查状态;若重新装样后波动明显,重点查铺样和取样;若不同人员差异大,重点查操作规范。把每次测量条件记录清楚,包括样品编号、操作人、模式、环境等,便于追溯。
日常管理:把稳定测量变成习惯
要减少大米加工精度检测仪重复性差的问题,关键在平时。建议建立简明点检表,记录清洁、核查、异常和处理情况;保留留样,必要时复测;换班交接时写清设备状态和待确认样品;新员工上岗前进行操作比对。不要只记录最终结果,也要记录影响结果的样品和操作条件。遇到结果与感官判断或工艺预期明显不符时,先复测并核查样品,不要直接据此调整生产。
什么时候需要厂家支持
如果按上述步骤排查后,大米加工精度检测仪仍然重复性差,或者伴随异常报警、光源异常、读数明显偏离核查样等情况,建议联系设备厂家技术支持。联系前准备好设备使用记录、核查记录、问题样品和具体现象,便于对方快速判断。需要提醒的是,不同型号仪器的结构、校准方式和操作要求不同,具体操作应以设备说明书和厂家培训为准,不要套用其他型号的经验。
总的来说,大米加工精度检测仪重复性差,不一定是仪器本身故障。从样品、操作、仪器、环境四条线逐一排查,再配合简单对比试验,通常能较快找到主要原因。把排查方法固化为日常管理动作,才能让检测结果真正服务于大米加工精度控制。
下一篇:没有了!