大米加工精度检测仪结果如何转化为工序调整线索
时间:2026-10-19 14:23:10
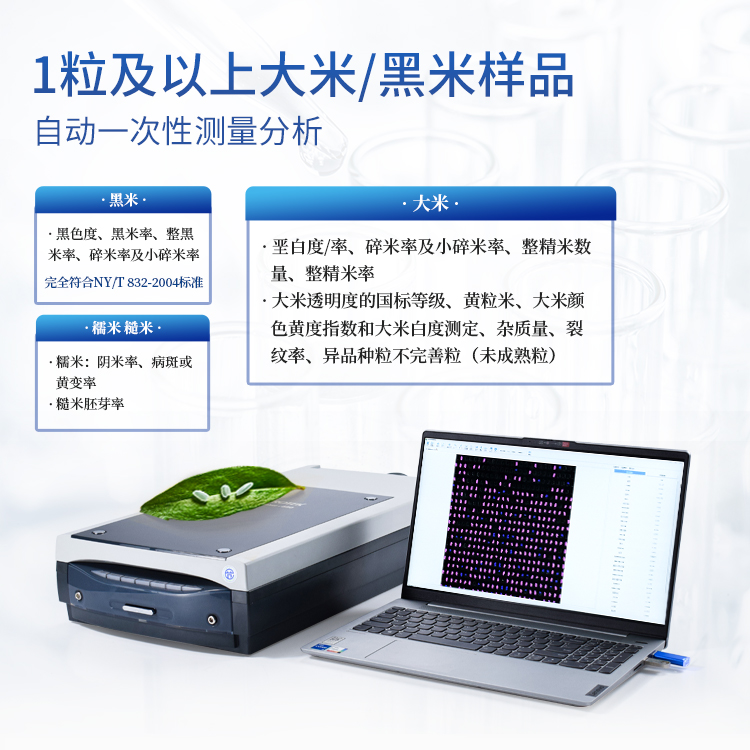
不少米厂用大米加工精度检测仪做完检测,记录下结果就结束了:合格则继续生产,不合格则通知调机。这样做并没有错,但检测仪的价值没有完全发挥。检测结果更像是一组线索,它告诉我们需要往哪个方向排查工序,而不是直接给出某个压力、辊距或流量的具体数值。把结果转化为可执行的调整思路,才能让检测真正服务于碾米稳定性。
先确认这次结果能不能拿来比较
看到结果偏离预期时,不要急着调设备。先确认样品是否具有代表性:取样是否覆盖了当前批次、是否避开明显异常米粒、样品是否按内部规定分样和保存。再看仪器状态和操作条件是否一致,例如检测区域是否清洁、环境光是否稳定、操作步骤是否与平时相同。若这些前提不一致,结果可能只是检测环节的波动,此时调整碾米工序反而会增加新的变量。只有样品、仪器和操作条件相对一致,检测结果才适合作为工序比较的依据。如果没有把握,宁可重新取样复测一次,也不要凭一个孤立结果去大幅改动设备。
把结果拆成整体偏差和均匀性两类线索
大米加工精度检测仪反映的是样品整体的加工精度水平,但实际判断时可以从两个方向看。第一是整体偏差:如果连续多个样品都显示偏粗或偏精,说明工序整体可能需要微调,可以从碾米压力、辊距、流量稳定性、后续道次分配等方向排查。第二是均匀性:如果平均值尚可,但样品之间或同一视野内差异明显,就要优先怀疑原粮批次差异、进料流量波动、辊面磨损或吸风不稳等因素。整体偏差和均匀性问题的处理方向不同,混在一起调容易越调越乱。把这两类线索分开记录,后续排查会更有针对性。
调整时坚持小步试验,一次只动一个因素
检测结果给出方向后,调整应遵循小步试验原则。一次只改变一个可调因素,例如只对某一道碾米设备的压力做小幅调整,或只检查流量稳定性,不要同时改动多个参数。调整前留好对比样,调整后按相同方法取样复测,尽量保持取样位置和取样量一致,观察结果是否朝预期方向变化。若变化不明显,先回到原状态再排查其他因素,而不是继续加大调整幅度。检测仪在这里的作用是验证调整效果,而不是替代工艺人员的判断。不同品种、不同水分和不同原粮状态对碾米过程的响应不同,上一批次的调整量不能直接套用到下一批次。
建立检测、调整、复测的闭环记录
要让调整线索可追溯,建议把检测结果与工序状态放在一起记录:检测时间、样品来源、检测结果、当时看到的设备状态、做了哪些调整、复测结果如何。记录不必复杂,但要能回答“为什么调”和“调后有没有效”。交接班时,把未完成的调整和待复测样品交代清楚,避免下一班在信息不全的情况下重复调机。对于连续出现异常的情况,应暂停大幅调整,先检查取样和仪器状态,再复核工序。这样形成的闭环,比单次检测更能帮助稳定加工精度,也便于后续复盘同类问题。
检测仪是辅助工具,不是唯一标准
大米加工精度检测仪适合用来做趋势比较和工序验证,但不宜把单次结果当作唯一标准。实际生产中还要结合出米率、能耗、后续抛光效果和感官评价综合判断。尤其在新品种上线、设备检修后或原粮变化较大时,应先建立新的对比基础,再判断结果是否异常。把检测结果用于发现方向、缩小排查范围,再用小步试验验证,才能让大米加工精度检测仪真正融入日常工艺管理,而不是停留在记录表上。
下一篇:没有了!