大米加工精度测定仪做碾米道次对比的要点
时间:2026-10-22 09:23:05
为什么道次对比容易做偏
在大米加工中,碾米往往分为多道进行,操作人员希望了解每道碾磨后大米加工精度的变化,用来观察工序是否稳定。大米加工精度测定仪可以提供相对可比的测定结果,但道次对比并不是把不同道次的样品分别测一遍就够了。如果取样来源、样品状态、操作手法和记录方式不一致,读数差异很可能来自比较条件本身,而不是碾米道次的真实变化。因此,做道次对比时,应先把这个对比当作一次有条件的内部观察,而不是简单的数字排序。
比较清楚的做法是,先确定本次对比要回答什么问题。例如,是观察同一批原粮在各道碾米后的精度变化,还是观察某一台碾米设备调整前后的差异。目的不同,取样点和记录内容也不同。把对比范围限定清楚,后续数据才不容易混在一起。
取样同源,是道次对比成立的前提
道次对比最怕样品来源不一致。不同原粮品种、不同入机水分状态、不同批次的样品,直接放在一起比较,参考意义会明显下降。比较稳妥的方式是,在同一批次、同一生产时段内,按设定的碾米道次分别取样,并记录品种、原粮批次、取样时间、取样道次和取样位置。样品袋或样品盒上要写清楚编号,避免离开机台后混淆。
取样时还要注意样品的代表性。不要只取某一个固定角落,也不要随手抓一把就当作该道次的代表样。可以按照企业内部约定的取样方式,在稳定生产状态下取得样品。取样后应妥善保存,避免受潮、污染或与其他样品混放。对于需要复测的样品,更应保留清晰标识,确保复测时仍能对应到原来的道次和批次。
操作条件统一,减少读数之外的变化
道次对比时,仪器操作条件应尽量保持一致。同一台大米加工精度测定仪、同一套样品制备方式、经过统一培训的操作人员,通常更有利于比较。操作人员应按照设备说明书和企业内部作业要求进行检测,不随意改变样品处理步骤。对于需要放置、整理或选取样品的环节,也应保持手法一致,避免因样品状态差异造成结果波动。
仪器状态同样需要关注。检测前应确认仪器清洁、放置平稳,按计划进行点检和保养。若仪器刚经过维修、移动或长时间停用,不宜立即把新旧数据直接放在一起比较,应先确认仪器状态稳定,再进行道次对比。这里的关键不是追求某一个绝对数值,而是让同一轮对比中的条件尽量一致。
记录表要能看出道次趋势
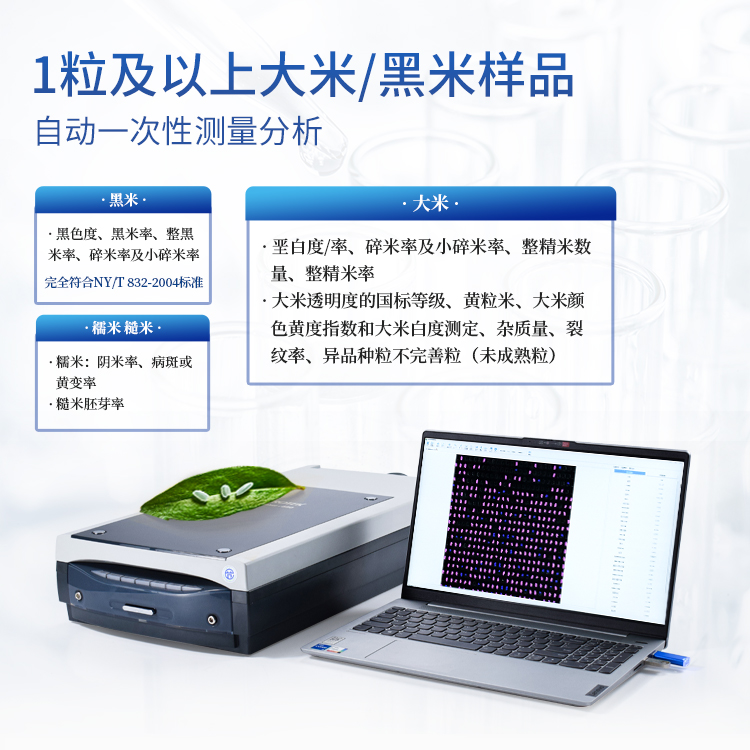
道次对比的记录不宜只写一个结果。记录表至少应包含样品编号、品种、原粮批次、取样道次、取样时间、检测时间、检测结果和异常备注。若企业有工艺记录,还可以把对应的碾米设备状态、流量调整情况等作为背景信息一并记录。这样在回看时,才能判断结果变化是出现在某个道次,还是与某次工艺调整同时发生。
记录时不要只挑“看起来正常”的数据填写,也不要事后补记模糊信息。出现异常结果时,应注明样品是否偏碎、是否混样、检测过程是否出现中断等情况。对于道次对比来说,一条清楚的异常备注往往比一个孤立读数更有用。记录表的设计应便于交接和复查,避免不同班次各写各的格式。
结果用于工艺观察,而不是单点定论
大米加工精度测定仪的道次对比结果,适合用来观察碾米过程的变化趋势。比如,同一批次样品从前道到后道的结果如何变化,调整碾米设备后趋势是否发生改变,某一道次的结果是否持续偏离企业内部约定范围。观察时应结合多个道次和多次检测结果,不宜凭单次读数直接判断某台设备或某个操作一定有问题。
当发现某道次结果与平时差异较大时,可以先回到样品和操作环节排查:样品是否同源,编号是否对应,检测条件是否一致,仪器状态是否正常。确认这些条件无误后,再结合碾米工序的实际记录进行分析。结果的使用应以内部复核和工艺观察为主,避免把单次对比结果当作对外承诺或绝对结论。
复测与异常处理要留痕
道次对比中出现异常并不奇怪,关键是处理过程要留痕。需要复测时,应尽量使用原样品或同条件留样,并记录复测原因、复测时间和复测结果。若复测结果与首次结果差异明显,应检查样品状态、操作过程和仪器状态,而不是直接选取其中一次结果。复测记录与首次记录一并保存,便于后续追溯。
总的来说,用大米加工精度测定仪做碾米道次对比,重点在于把对比条件控制住:样品同源、编号清楚、操作统一、记录完整、结果谨慎使用。做到这些,道次对比才更容易反映碾米工序的实际变化,也更能为企业内部质量观察提供有价值的信息。
上一篇:大米外观品质分析仪留样复看怎么做
下一篇:没有了!