看懂大米加工精度测定仪:原理、结果表达与使用边界
时间:2026-10-23 14:23:07
为什么要把加工精度交给仪器来判断
碾米加工精度反映的是米粒表面留皮、留胚的程度,关系到出米率、成品外观和后续工序的调整。传统做法是靠手摸、目视对照标准样品,经验依赖比较强,不同人之间容易产生分歧,连续看样时眼睛也容易疲劳。仪器化的价值在于把“看”这件事变得可比较:同一批样品、同样的操作方式,多次测量能得到接近的结果,班组之间、班次之间也更容易形成共同语言。需要说明的是,仪器不是替代经验,而是把经验中可量化的部分固定下来。
常见测定原理:图像采集与颜色差异
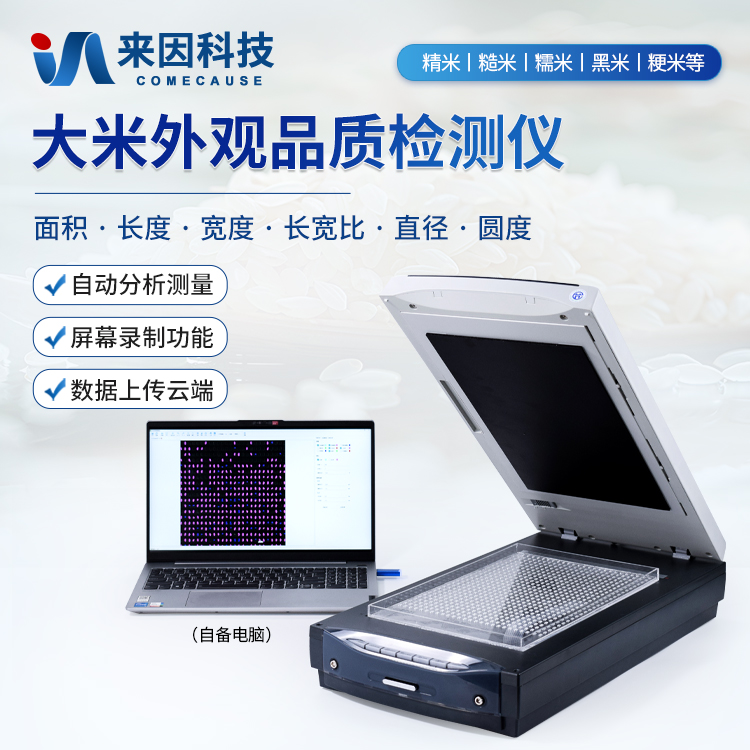
目前常见的大米加工精度测定仪,多采用光学成像方式获取米粒表面图像,通过分析样品表面与基准样品在留皮面积、颜色深浅等方面的差异,换算成相应的精度指标;也有采用染色对比思路的方法,让残留皮层显色后再比较显色比例。不同原理各有适用范围,使用者不必纠结于哪一种更“先进”,而应先弄清本台设备测的究竟是什么,再决定怎么用。
有一点需要建立共识:仪器测的是米粒表面,而不是米粒内部。样品表面附着的浮糠、水分状态、粒形差异,都会进入图像并影响结果。因此,按作业文件规定的样品量取样、把样品均匀铺开、清理表面浮糠,是让结果可信的前提,这些动作比反复测量更重要。
结果怎么读:等级、比例与趋势
不同厂家的仪器给出的结果表达并不相同,有的直接输出加工精度等级,有的给出留皮率、留胚率或相对数值。看结果之前先确认三件事:本机输出的量是什么、如何判读、内部判定以哪份文件为准。不要拿两台表达方式不同的仪器数值直接对比,也不要脱离本机基准去套用别处的经验值。
在实际使用中,趋势往往比单点数值更有意义。同一产线、同一品种、同一批原粮条件下,连续几天的结果如果出现方向性变化,通常比某一次偏高偏低更值得关注,这时再去回溯碾米道次、流量、原粮水分等环节,才有线索可循。
使用边界:哪些情况仪器替代不了人
一是品种差异。籼米与粳米的粒形、皮层颜色不同,跨品种比较时要各自建立对照基准,不能简单拉平。
二是样品代表性。一份样品代表不了一仓米,取样点位和取样方式不合理,测得再准也只是反映那一小把米。
三是异常米粒。病斑粒、黄粒、未熟粒在图像上可能造成误判,遇到结果与目视印象差距较大的情况,应当人工挑拣复核,而不是直接采信数值。
与人工目视配合的建议
比较稳妥的做法是保留人工对照环节:挑几份从偏糙到偏精的典型样品作为内部对照样,定期用仪器测一遍,同时请有经验的检验人员目视确认,看两者是否仍然对得上。新员工上手时,也可以先用对照样建立“什么样的表面对应什么精度”的直观印象,再去看仪器读数,理解会快很多。
当仪器结果与目视判断出现系统性偏差时,先查样品制备和仪器状态,再查对照样是否需要更新,最后才考虑设备本身的问题。这个顺序能避免很多无效的返工。
日常使用要守的几条原则
样品制备方式统一,不因赶时间而简化;每次检测前确认仪器处于正常状态,光路、载样部位保持洁净;结果如实记录,包括样品来源、检测时间和操作人,便于日后追溯;对照样定期更新,避免用一份已经变化的样品长期做基准。把这几条坚持下来,大米加工精度测定仪给出的数据才真正能用于工序判断,而不只是停留在报表上。
下一篇:没有了!