用大米加工精度测定仪比较不同批次稻谷碾磨响应
时间:2026-10-25 09:23:09
先明确比较目的:看批次响应,不追求绝对数值
同一套碾米设备、相近的设置,不同批次稻谷在碾磨后的加工精度可能并不一致。原粮品种、粒形、水分、成熟度以及储存状态等都会影响碾磨难易。用大米加工精度测定仪做批次比较,目的不是给某个批次打一个绝对分数,而是观察在尽量一致的检测与工艺条件下,不同批次达到相近加工精度时表现出的差异,为后续工艺调整提供线索。
因此,比较前要先确定比较对象和目的:是同一品种不同收储批次,还是同一批次不同碾米道次后的样品。对象不同,记录字段和判断重点也不同。若只是临时抽测,结论不宜直接用于大幅调整工艺。
样品与检测条件尽量固定
批次比较最怕样品状态不一致。取样应覆盖该批次的不同位置,按企业内部规定混合或分样,样品量、分样方式和保存容器尽量一致。样品应避免受潮、暴晒和混入杂质,检测前让样品状态趋于一致。对比较用的样品,建议保留样品编号和来源记录,便于结果异常时回看。
检测条件同样要固定。设备按说明书进行清洁、预热和必要检查,操作顺序按作业指导书执行。若企业有内部校准或核查安排,应在检测记录中注明状态。比较期间尽量由同一操作员完成,或至少按同一份操作说明执行,减少人为差异。
安排检测顺序并保留单次读数
比较不同批次时,可以先测一个已知基准样或稳定样,再按计划测待比较批次。若批次数较多,可穿插复测基准样,观察设备状态是否发生漂移。每个批次按企业内部规定完成重复检测,记录单次结果和汇总结果,不要只留一个最终数值。单次读数有助于判断批内波动,汇总结果便于批次间对照。
记录中应包含检测日期、样品编号、原粮批次、检测次数、结果、设备状态、操作人和备注。若同时记录碾米设备设置、道次、产量、电流、碎米情况等工艺信息,后续分析会更有依据。这里的关键是记录口径一致,而不是字段越多越好。
差异判断先看重复性,再看批次间变化
拿到结果后,先看同一批次多次检测是否稳定。如果批内波动已经接近甚至大于批次间差异,就不宜急着下结论,应先排查样品是否均匀、设备是否清洁、操作是否一致。只有在批内重复性可接受的前提下,批次间差异才更值得进一步分析。
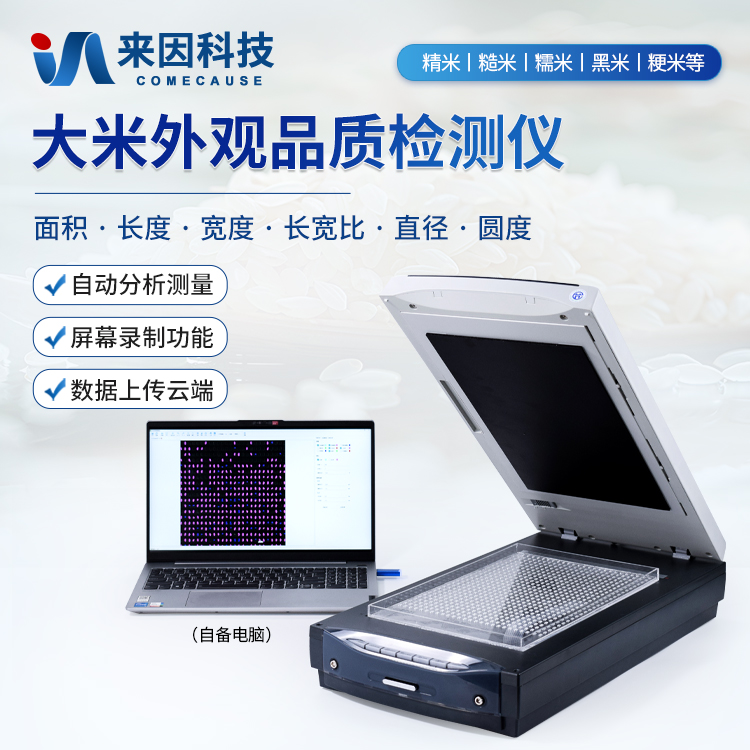
判断差异方向时,可结合相同工艺设置下的加工精度结果:某批次结果偏高或偏低,可能提示该批稻谷在碾磨响应上存在差异。此时不要仅凭一项结果大幅调整设备,可结合碾米工艺记录和少量小试进行验证。调整后再用测定仪复测,形成检测、调整、复测的闭环。
把比较记录变成可复用的批次档案
批次比较的价值在于积累。建议为比较记录设置固定表格,按时间归档,并保留必要的样品信息。定期回看时,可以关注同一品种、同一产地或同一储存阶段的批次是否呈现相似趋势。若发现某类批次反复出现相同方向的结果变化,可在后续原粮接收和工艺安排中提前留意。
记录归档时要注意可追溯:样品编号能与原粮批次对应,检测结果能与设备状态、操作人对应,工艺调整能与复测结果对应。这样在例会或质量复盘时,讨论的是有来源的数据,而不是凭印象判断。
使用边界:结果是线索,不是唯一结论
大米加工精度测定仪提供的是加工精度相关的检测结果,受样品制备、设备状态、操作方法和环境条件影响。异常结果应先按设备说明和企业规程排查样品、清洁、校准核查等环节,再判断是否需要调整工艺。测定仪不能替代对原粮、碾米过程和成品质量的综合判断,也不宜用单次结果对批次下绝对结论。
把批次比较做扎实,重点在于条件固定、记录完整、差异有复核。先让样品和检测条件可比,再看结果是否稳定,最后结合工艺小试确认调整方向。这样使用测定仪,才能让批次间的碾磨响应差异变成可查、可复用的工艺线索。
下一篇:没有了!