大米加工精度测定仪结果与目视判定如何配合
时间:2026-10-26 14:23:11
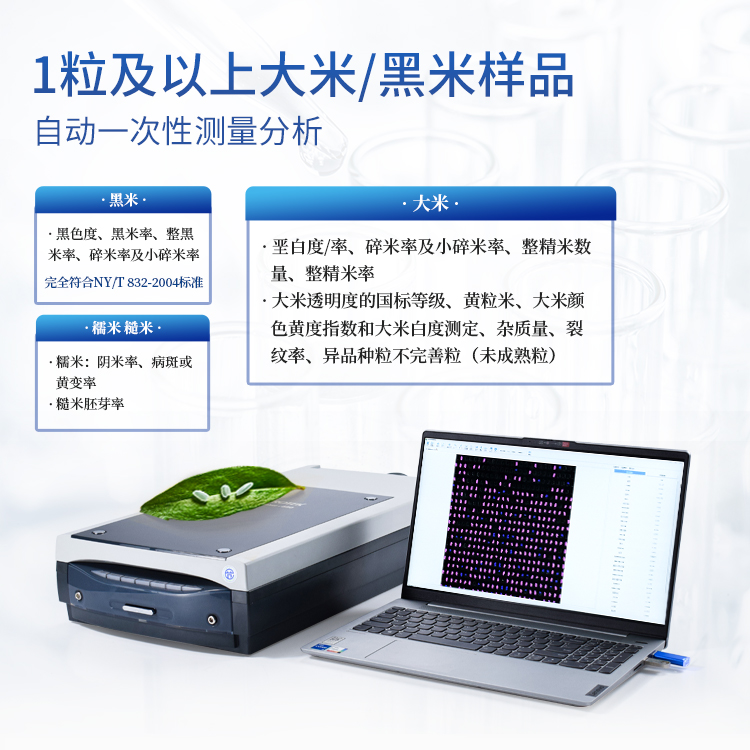
在大米加工现场,加工精度常用来描述米粒被碾磨的程度。有人习惯抓一把米看留皮,有人习惯看仪器读数。两种做法各有用途:目视判定直观、门槛低,但受光线、经验和样品摆放影响;仪器给出相对稳定的量化结果,但需要正确的样品和操作作为前提。把两者对立起来,往往让结果更难解释。更稳妥的思路,是让大米加工精度测定仪的结果与目视判定互相印证。
一、为什么要把两者放在一起看
加工精度检测的价值,不只在于得到一个读数,而在于这个读数能否被现场理解和应用。只靠目视,不同人、不同时间容易给出不同印象;只靠仪器,遇到样品本身不均匀或状态变化时,读数也可能偏离实际感受。两者结合,一方面用目视发现样品异常,另一方面用仪器记录可比较的结果,减少“凭印象说话”的情况。
需要说明的是,配合使用不是让目视去“验证”仪器,也不是让仪器去“纠正”目视,而是让两种信息在同一份样品上相互对照,帮助判断结果是否可信、是否需要复测。
二、两者各自擅长回答什么
仪器擅长回答“这批样品在当前条件下处于什么水平”。它适合批次之间的比较、碾磨趋势的观察以及检测记录的留存。目视擅长回答“米粒整体是否均匀、有没有明显异常”,适合快速筛查和发现样品本身的问题,比如混批、受潮、碎米偏多等。
明确分工之后,就不容易把仪器结果当成唯一结论,也不会因为目视印象与读数不同就简单否定某一方。
三、建立对照关系,从同一样品开始
对照的前提是看的是同一份样品。取样后充分混匀,按既定方法分样,让目视观察和上机测定使用同一编号的样品,避免一边看的是筛上物、一边测的是另一份样。记录时把目视描述与仪器结果放在同一条记录里,样品编号、检测时间、操作人保持一致。
积累一段时间后,可以回看两者之间是否存在稳定的对应关系。如果某次偏差明显,也能从记录中追溯当时的样品状态和操作条件,而不是只凭记忆判断。
四、目视描述要统一口径
目视不是随便看一眼。建议固定观察位置和光线条件,在光线均匀的台面上、以浅色背景铺开样品,按固定顺序观察米粒表面的留皮分布、色泽均匀性和碎米情况。描述用词尽量统一,例如“留皮偏多”“局部留皮”“整体较均匀”等,避免今天写“有点糙”、明天写“还行”。用词统一,后续与仪器结果对照时才有意义。
五、结果不一致时,按顺序排查
当仪器结果与目视印象差别较大时,不要急着下结论,可以按以下顺序逐项检查:
第一,样品是否有代表性。是否充分混匀,是否只取了局部,样品是否受潮或混入其他批次。
第二,样品状态是否一致。目视与上机之间是否经过放置、搬运,米粒表面糠粉是否被蹭掉或重新附着。
第三,观察条件是否稳定。光线、背景、观察角度是否与平时一致,是否存在反光或阴影干扰。
第四,仪器状态是否正常。检测窗口或镜头是否清洁,是否按说明书完成日常检查。
第五,操作是否规范。样品摊放方式、取样量、操作步骤是否与既定方法一致。
排查时逐项记录,不要同时改动多个条件,否则难以判断问题出在哪一环。确认原因后,再决定是复测、重新取样,还是调整操作。
六、把配合做法写进日常流程
配合不能靠临时想起来。交接班时说明当班样品的目视印象和仪器结果;留样复看时先看记录再看样品,避免先入为主;定期用同一批留样做重复观察,检查目视描述是否发生漂移。对新操作员,可先让其独立描述,再与仪器结果和既有记录对照,逐步统一尺度。
流程中还可以约定什么情况下必须复测,例如样品明显不均匀、目视与结果差异较大、仪器刚经过移动或清洁。约定清楚,执行时就不容易遗漏。
七、使用边界与表述分寸
大米加工精度测定仪是辅助判断工具,结果反映的是样品在特定条件下的状态,不能直接等同于成品质量结论,也不能替代必要的检验流程。仪器读数受样品、操作、环境等多方面影响,单次结果建议结合样品实际情况理解。对外说明时,宜写清检测条件和样品来源,避免把一次结果扩大为普遍结论。
仪器与目视配合,核心是“同一样品、统一描述、固定条件、逐项排查”。把这几件事做扎实,大米加工精度测定仪的结果才更容易被现场理解和使用,检测记录也更有参考价值。
下一篇:没有了!