大米加工精度检测仪多批次检测如何防止样品混淆
时间:2026-10-30 09:23:05
在多品种、多批次并行检测时,大米加工精度检测仪的使用难点往往不在操作本身,而在样品从取样、编号、上机到记录、归档的传递过程中是否容易混淆。一旦样品身份不清,后面的结果再精确也难以追溯。本文从防混淆的角度,梳理一套适用于日常检测的样品管理做法。
一、先给每个样品建立唯一身份
样品编号应尽量包含日期、品种或批次、工序或碾磨道次、序号等信息,形成现场和记录都能对照的唯一标识。编号规则不必复杂,但要避免同一天出现重复号。标签应贴在样品容器或分样袋的固定位置,字迹清楚,不用临时缩写代替正式编号。
如果同一批样品要分多次检测,应在编号后加区分标记,并让分样、上机、记录使用同一套编号。不要依赖操作人员记忆来区分“这盘是几号样”,记忆最容易在多批次并行时出错。
二、按批次和工序分组排盘
待检样品进入检测区域后,先按批次、品种或工序分组摆放,再在组内按编号顺序排列。不同批次的样品不要混放同一盘,不同工序的样品也不宜相邻摆放而不加隔离。已检样品和未检样品应分区放置,盘外可标注组别和状态。
检测顺序一旦确定,尽量按顺序上机,不要频繁穿插。需要临时调整顺序时,应在记录中注明原因,并重新核对样品编号。分组排盘的目的不是形式整齐,而是让操作人员在拿起样品时能通过位置和标识再次确认身份。
三、上机前做一次三对照
每次上机前,至少对照三处信息:样品标签、检测任务单或流转单、结果记录表。确认编号、品种或批次、工序信息一致后再开始检测。若发现标签模糊、编号缺位或记录表与实物不一致,应暂停检测并复核,不要凭外观或经验猜测样品归属。
对同批次多个样品连续检测时,容易产生“应该不会错”的惯性。此时更要在每次换样时读出编号并核对,而不是只看位置。设备显示和记录表之间的对应关系,也应在换样时同步确认。
四、管好检测过程中的暂存与传递
检测过程中,已检样品应及时放回已检区域,未检样品保持在待检区域,避免在设备旁临时混放。需要复测或留样的样品,应单独标记并注明原因,不要直接混入正常样品流。样品在岗位之间传递时,应明确交接内容和编号范围,减少口头传递造成的信息丢失。
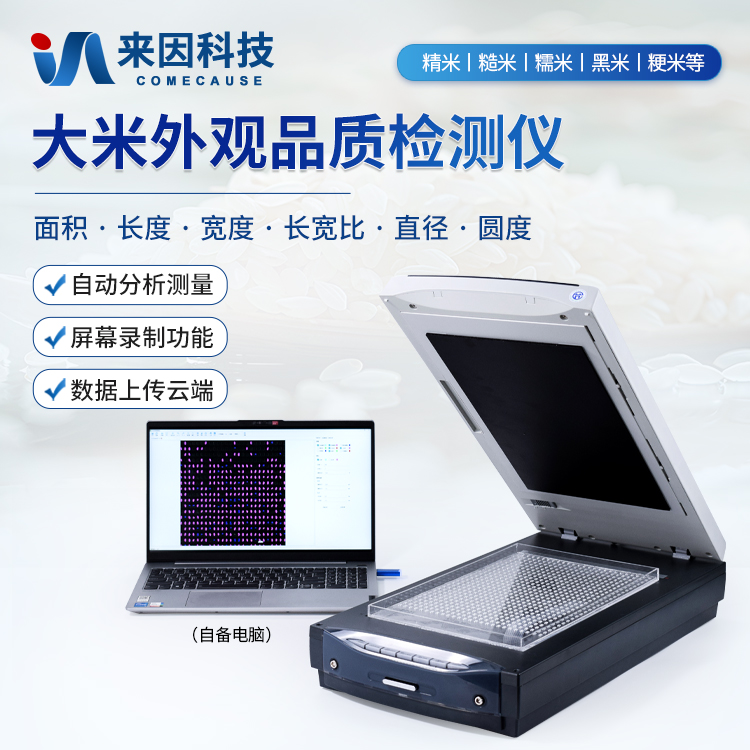
如果检测中途需要处理其他事务,应先把当前样品状态记录下来,再离开操作位置。回来后不要直接继续上机,先核对当前样品编号和上一份记录是否衔接。防混淆的关键动作往往就是这些看似琐碎的停顿和确认。
五、让结果记录能够回到样品
结果记录除检测结果外,还应能对应到样品编号、检测时间、操作人员以及必要的设备状态和异常备注。结果表达应遵循设备说明书和内部判定规则,不把加工精度结果简单写成与设备表达无关的等级结论。遇到异常值或复测情况,应在备注中说明样品编号和处理方式。
记录表的设计应让填写人一眼看出样品顺序,减少跳行和错行。电子记录与纸质记录并用时,编号规则要一致,避免同一批样品出现两套叫法。记录不是事后补填的说明,而是检测过程的一部分。
六、复核时先看编号链是否闭合
复核人员不必重复全部检测操作,但应检查样品编号从任务单、上机记录到结果表是否连续对应,已检、未检、复测、留样是否有明确状态。发现编号断档、重复或结果与样品对应不清时,应先查样品流转,而不是直接修改结果。
归档时,留样与记录应能相互查找。留样期限和归档方式可按企业内部规定执行,但编号规则应保持稳定。这样在后续查询或复核时,才能通过编号回到具体样品,而不是只看到一组孤立数据。
大米加工精度检测仪的价值在于为加工精度判断提供辅助信息,而样品防混淆是这些信息可用的前提。把编号、排盘、对照、暂存、记录和复核几个环节做扎实,多批次检测也能保持清晰的追溯链。
下一篇:没有了!