碾米巡检中大米加工精度检测仪怎么安排检测时机
时间:2026-11-02 09:23:05
巡检检测先明确目的
在碾米生产线巡检中使用大米加工精度检测仪,目的不是把检测次数堆上去,而是回答具体问题:当前碾磨状态是否稳定,调整碾磨后有没有变化,某个时段的样品是否出现异常。检测时机应由这些问题决定。若只为完成记录而检测,样品来源和检测时点随意,结果很难与工序状态对应,后续排查也缺少依据。
固定取样点,再谈检测节奏
巡检时机与取样点要一起考虑。比较同一台碾米机、同一出料位置在不同时段的检测结果,才有参照意义。取样点频繁变化,即使仪器操作一致,样品本身差异也会让结果难以比较。实际安排中,可把碾米机出口、成品打包前等关键位置作为相对固定的观察点,并记录样品来自哪一环节。这样在回看结果时,能判断变化来自原料、碾磨设置还是取样差异。
开机后先让样品具有代表性
刚开机时,设备出料状态可能还在过渡,前期样品不一定代表后续正常生产状态。此时立即用大米加工精度检测仪检测,容易把过渡料的结果当成全线结果。更稳妥的做法是等出料状态相对稳定、样品能够代表该时段生产情况后再取样检测,并注明这是开机后的检测。若开机阶段必须留样,也应与正常巡检样品分开记录,避免后续混在一起比较。
换品种和调整碾磨后的检测安排
换品种或调整碾磨设置后,前一品种的检测结果只能作为历史参考,不能直接套用到新品种。此时检测的重点是确认当前样品是否达到预期加工精度,以及调整方向是否合适。检测时机应放在新品种出料相对稳定之后,先小批量确认,再进入常规巡检。若调整幅度较大,可适当增加比对样品,但不宜用一次检测结果就下结论,应结合后续样品和现场出料情况判断。
过程巡检按生产状态调整密度
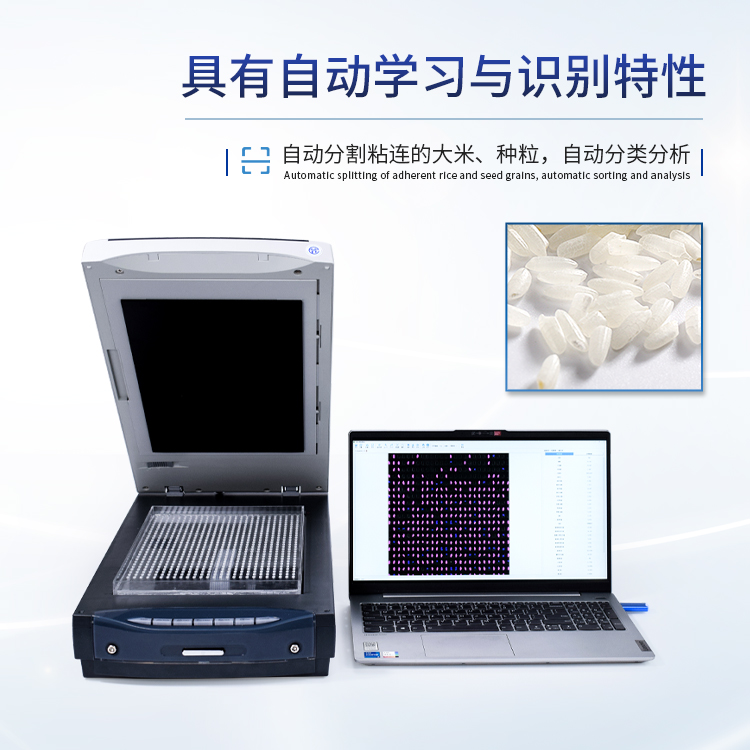
生产过程中的巡检节奏没有统一答案,需要结合产量、设备运行状态、原料变化和质量要求安排。生产稳定、原料一致时,可按既定巡检计划执行;出现原料变化、设备调整或现场观察到异常时,可适当加密检测。这里的“加密”不是无条件增加次数,而是让检测覆盖变化发生的时段。大米加工精度检测仪的结果要与现场出料观察、碾磨操作记录一起看,单看一个数值容易误判。
异常结果先复核再反馈
巡检中发现结果偏离平时水平时,不宜立即大幅调整碾磨。应先确认样品是否具有代表性、样品编号与批次是否对应、仪器状态和操作过程是否与平时一致。排除这些因素后,再用同位置、同方法的样品复检。复检结果仍异常,再把信息反馈给生产环节,并记录调整前后的检测情况。这样处理能减少因样品或操作差异造成的误调整,也让大米加工精度检测仪的结果真正服务于过程控制。
记录要能还原检测时机
巡检记录不必复杂,但要能还原检测时机。至少应让记录看出样品来自哪个环节、对应哪个生产时段或批次、检测结果如何、当时是否有换品种或调整碾磨。若出现异常,还应记录复检情况和处理动作。记录的作用不是留档好看,而是当结果波动时能快速判断是样品变了、操作变了还是工序变了。长期积累后,这些记录也能帮助确定更适合本线的巡检节奏。
让检测节奏服务于稳定生产
合理安排大米加工精度检测仪的检测时机,核心是让样品来源清楚、检测时点可比、结果能对应生产状态。固定取样点、避开开机过渡料、换品种后重新建立参照、异常时先复核再反馈,这些做法都比单纯增加检测次数更有意义。企业可根据自身生产节拍和质量要求,把巡检时机写进日常操作规程,并在使用中定期回顾是否仍然合适。检测节奏稳定了,结果才有比较价值。
下一篇:没有了!