大米加工精度测定仪在碾米调机中的参考用法
时间:2026-11-04 14:23:04
调机时先分清判定和调节
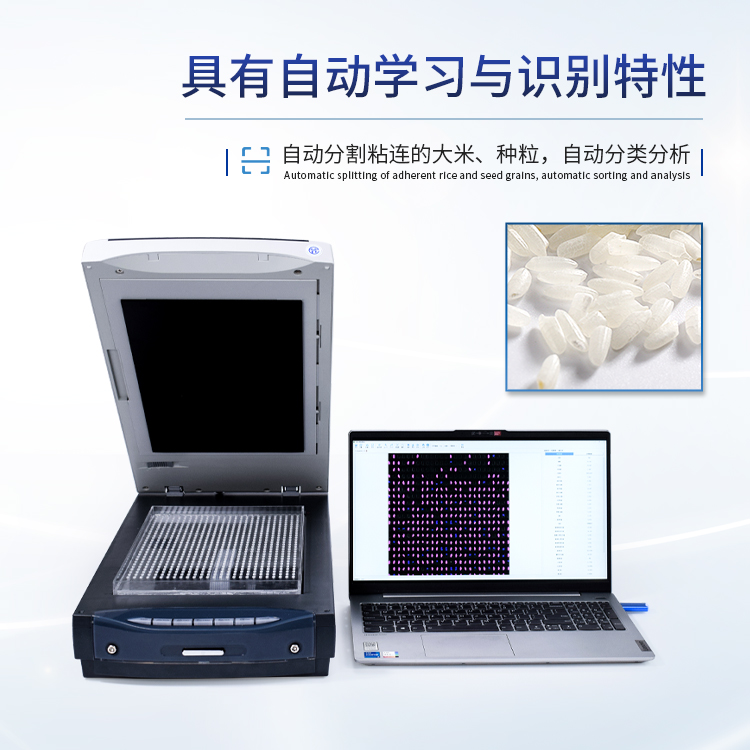
在碾米车间,大米加工精度测定仪常被用来判断样品加工到什么程度。但调机时容易把一次检测结果直接当成调机依据:读数偏高就加压,偏低就减压,结果下一批又往回调。这样做的风险是把样品波动、取样差异和设备状态混在一起。测定仪更适合承担判定角色,帮助确认当前样品处于什么加工状态;至于碾米压力、道数、流量如何调整,仍要结合品种、水分、设备状况和前后批次趋势,由工艺人员小步验证。
先建立可比较的基准
调机前要明确比较对象。同一品种、同一原粮批次、相近水分状态下,检测结果才有可比性。建议保留一个稳定的参照样品,在设备状态正常时完成检测并记录,作为日常比较的参照。参照样品应按企业常规方式保存,避免吸湿、污染和随意更换。调机过程中不要频繁更换参照样品,也不要把不同品种的结果放在一起判断。若原粮批次变化,应先确认样品状态和检测条件是否一致,再决定是否沿用原有判定基准。
确认样品与仪器状态
调机前后的样品应尽量来自同一取样点、同一取样方式,避免一边取精米、一边取含碎米较多的样品。样品制备要按企业既定做法执行,减少人为挑选和二次处理带来的差异。仪器使用前检查样品盘是否放置到位、检测区域是否清洁、环境光线是否影响观察。若仪器刚清洁或刚移动位置,先做一次状态确认,再进入调机比较。检测条件不一致时,读数差异不一定来自碾米工序,先排除样品和仪器因素更稳妥。
看趋势和重复性,不追单次读数
单次结果只能说明当前样品,不能代表整个批次。调机时更实用的做法是:在同一调整点前后各取平行样,观察结果是否接近;连续几个批次看走势,而不是盯住一个数字。若平行样之间差异明显,先排查取样、样品制备和放置问题,再判断是否需要调机。检测结果与目视观察应相互印证:目视发现明显异常时,先确认样品是否具有代表性,避免仅凭一次读数做大幅调整。趋势稳定比单次高低更有参考价值。
调整动作要小步、可回退
根据检测结果调机时,建议一次只改动一个可控环节,并记录调整前后的检测结果、样品来源和观察情况。小步调整便于判断变化来自哪里,也便于在结果不理想时回退。不要把多个环节同时大改,否则后续很难分清是设备、原料还是操作造成的变化。调机记录不必复杂,但要能回答三个问题:改了什么、检测结果如何变化、下一次是否继续沿用。这样既能保留调整依据,也能避免凭印象反复试机。
把记录用于交接和复盘
调机期间的检测记录应与生产记录分开又相互对应,写清取样时间、样品状态、检测条件和调整说明。换班时,交接人员应了解当前使用的是哪个参照样品、最近几次结果是否稳定、是否有未完成的调整。复盘时重点看趋势是否与工艺调整方向一致,而不是只看某一次结果。若发现结果持续偏离,先按设备状态、样品代表性、检测条件逐项排查,再决定是否调整工艺。
结语
大米加工精度测定仪在碾米调机中是有用的参考工具,但它不能替代工艺判断。把比较基准固定下来,把样品和仪器状态确认清楚,把单次读数放回趋势中看,再以小步可回退的方式调整,才能减少误判。不同企业的原料、设备和产品要求不同,具体判定标准和调整幅度应结合自身生产验证确定。
下一篇:没有了!