大米加工精度检测仪结果波动时的排查顺序
时间:2026-11-06 14:23:07
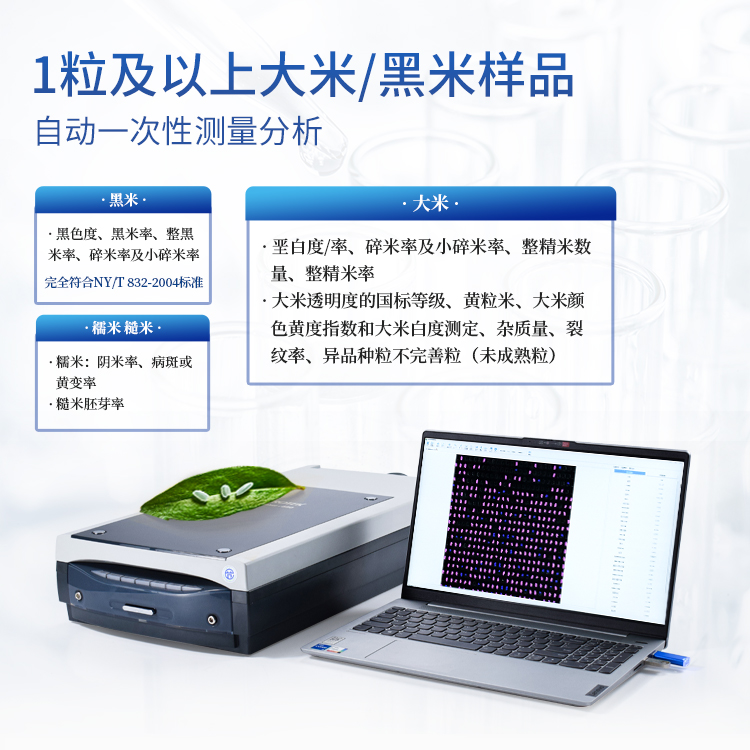
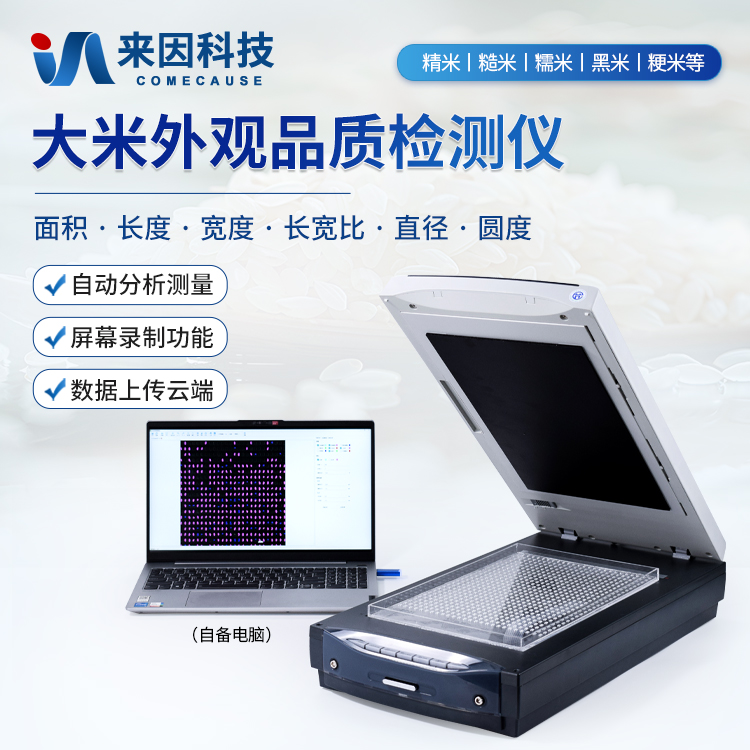
大米加工精度检测仪用于辅助判断大米碾磨程度,检测结果出现波动时,现场人员容易先怀疑仪器,或者直接调整碾米工序。更稳妥的做法是按“先确认波动是否真实,再查样品、仪器、操作,最后回到工艺”的顺序排查。这样既能减少无效调整,也便于把问题记录清楚。
一、先判断波动是不是真实存在
看到两次结果不同,不要马上下结论。先核对原始记录:两次检测的样品编号、检测时间、操作人员、仪器状态是否完整;再按企业规定的做法对留样进行重复检测。如果同一份留样重复检测结果接近,而不同批次差异明显,问题更可能在样品或工序;如果同一份留样重复检测也不稳定,则应优先检查操作和仪器状态。这里的关键不是追求一次结果,而是确认波动能否复现。
二、核对样品是否具备可比性
大米加工精度检测对样品状态比较敏感。排查时先看几次检测的样品是否来自同一取样点、是否属于同一品种和同一批次,样品中碎米、糠粉、杂质比例是否明显不同。留样是否密封、编号是否清楚、检测前是否按相同方式混匀和摊放,也会影响可比性。若前后样品状态不一致,应先重新取样或制备,再谈结果差异。把样品信息写进记录,比只写一个检测值更有用。
三、检查仪器和检测区域
在样品一致的前提下,再检查仪器。按说明书要求确认仪器处于正常工作状态,检测区域是否清洁,样品盘或承载部件是否放置到位,镜头或观察窗口有无明显污染。日常点检用的参照样品应保持稳定,若参照样品检测也出现明显偏移,应先按仪器说明进行维护或确认,而不是继续用波动结果指导生产。需要提醒的是,仪器检查应按企业既定规程进行,不宜临时改变校准或设置。
四、回看操作过程有没有临时变化
换班、赶产、临时顶岗时,操作细节容易发生变化。排查时要问清楚:样品量是否一致,摊放方式是否相同,检测区域选择是否按同一规则,读取和记录是否及时。不同人员对同一样品的操作习惯若有差异,也可能带来结果波动。此时可安排同一样品由不同人员按同一规程检测,观察差异来源。若差异主要来自操作,应通过交接说明和现场示范统一做法,而不是用调整工艺来“补偿”操作差异。
五、环境与记录也不能忽略
仪器摆放位置应避开强光直射、明显振动和频繁走动区域,环境条件应符合仪器使用要求。检测台面不整洁、样品洒落、记录填写随意,都会给后续判断增加困难。建议在记录中保留样品编号、检测时间、操作人、仪器点检情况、异常现象和处理结论。遇到结果波动时,先写清楚“查了什么、排除了什么”,再写最终判断。这样即使换人查看,也能理解结果是怎么来的。
六、样品和仪器都稳定后,再看碾米工序
如果留样重复检测稳定,参照样品也正常,操作和环境没有明显变化,才适合把注意力转回碾米工序。可对照生产记录查看近期是否有品种更换、流量调整、碾米道数变化、设备维护等情形,再结合检测结果判断碾磨程度是否出现系统性变化。此时检测结果的作用是提供参考,不宜仅凭单次结果做大幅调整。更稳妥的方式是保留样品、复测确认,并与当班生产人员核对实际运行情况。
七、把排查顺序固化成日常习惯
结果波动并不可怕,怕的是没有顺序地反复试。把“留样复测—样品核对—仪器点检—操作复核—环境记录—工艺对照”作为一条排查思路,能让检测工作更有条理。对大米加工精度检测仪而言,稳定使用的前提是样品有代表性、操作有统一规程、仪器有日常检查、记录可追溯。企业可根据自身产品和流程细化表格,但不宜在未确认原因前随意改动检测条件。按顺序排查,既能减少误判,也能让检测结果更好地服务于日常质量控制。
下一篇:没有了!