大米加工精度检测仪交接班使用要点
时间:2026-11-08 09:24:07
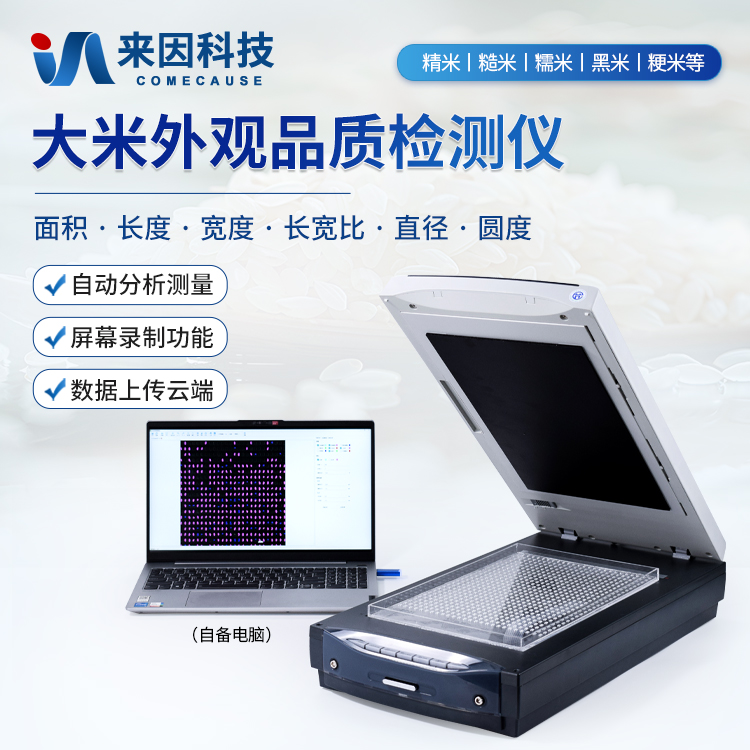
大米加工精度检测仪的使用效果,不只取决于检测那一刻的操作,也取决于交接班时信息是否完整。碾米生产往往连续运行,检测人员换班后如果只看到一个结果数字,却不了解样品来源、设备状态和上一班的异常情况,就容易对同一批大米得出不同理解。把交接班环节做细,是让检测工作保持连贯的一种实用做法。
交接班前先确认仪器处于可用状态
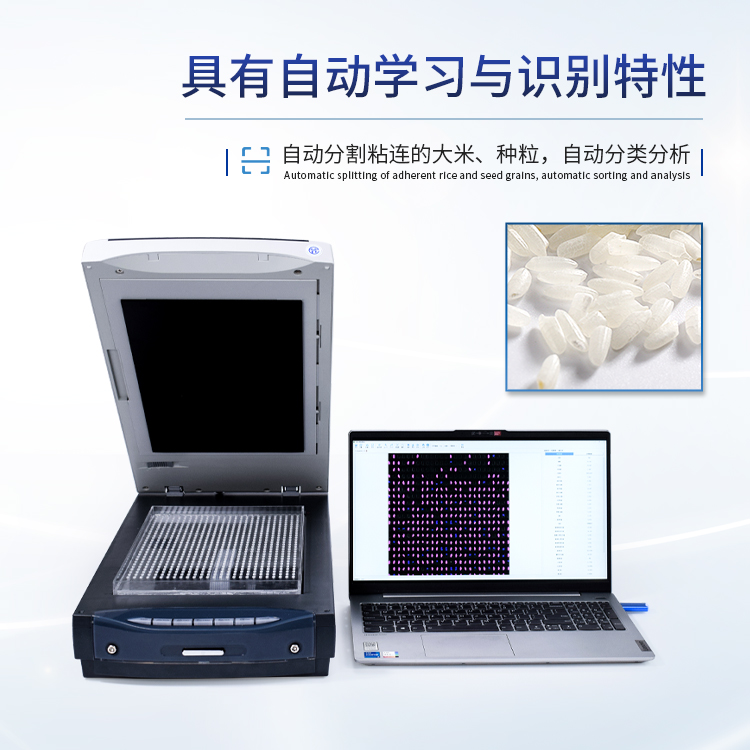
接班人员首先应查看大米加工精度检测仪的外观和摆放位置,确认设备没有被挪动、台面没有明显震动源,检测窗口或样品放置区域没有残留物。若上一班做过清洁,要了解清洁后是否已经按企业规定进行过状态确认;若设备曾出现提示、死机或结果异常,不能只看“已恢复”就忽略,应把现象和处置过程问清楚。这里的关键不是重复全套点检,而是确认现在能不能按常规流程使用。对于不确定的状态,宁可先按内部流程处理,也不要带着疑问直接检测。
样品交接要说明来源、编号和存放状态
样品是交接中最容易含糊的部分。上一班应把待检样品和留样的来源批次、取样时间、样品编号、存放位置交代清楚,特别是已经摊放、已经分装或已经检测过的样品,要说明其状态,避免下一班误把复测样品当成新样品。若同一批次有多个样品,应保持标识清楚,不要因为样品盘数量有限而临时混放。接班人员拿到样品后,先核对标识与记录是否对应,再决定是否继续检测。样品状态不清时,重新取样往往比凭印象判断更稳妥。
记录交接不能只交结果数字
大米加工精度检测仪的结果需要结合检测条件来理解。交接记录除了写明检测时间和结果,还应保留样品编号、检测次数、异常备注以及是否经过复测等信息。若上一班对某个样品做过重复检测,应注明复测原因,而不是只留下最后一次结果。接班人员翻看记录时,重点看三件事:结果是否与样品标识一一对应,异常是否已经说明,待办样品是否还有未完成项。记录越简洁清楚,越能减少换班后的重复询问。
换人操作时先做一次流程核对
不同人员对仪器操作细节的理解可能有差异。接班后不必急于批量检测,可以先按企业既定流程做一次流程核对:样品标识是否清楚,放置方式是否与上一班一致,检测前需要确认的项目是否完成。若企业有参照样品或内部比对安排,可按既定方法做一次简短确认,但不宜把交接变成频繁复测。核对的目的,是让下一班知道自己接手的是一套什么状态,而不是重新建立一套做法。
异常情况要在交接时讲明白
有些异常并不会让仪器停止工作,却会影响结果解释,例如检测区域光线变化、样品碎米偏多、样品摊放不均匀、清洁后首次检测等。上一班遇到这类情况,应在交接时说明发生时间和处理方式,接班人员再决定是否需要在记录中备注。把异常讲清楚,不是为了追责,而是避免下一班把特殊状态下的结果当作常规结果使用。对于无法当场判断的情况,可先保留样品和记录,按内部流程请相关人员复核。
把交接内容落到一张简表上
口头交接容易遗漏,可以用一张简表固定内容:设备状态、样品交接、记录情况、异常说明、待办事项。表格不必复杂,但要能看出谁交、谁接、交了什么、还有什么没做。大米加工精度检测仪日常使用中,这张表可以和检测记录放在一起,形成连续的追溯线索。交接完成后,接班人员对不清楚的地方应当场问清,而不是等检测出现分歧再回头找原因。
交接班看似是管理动作,实际影响的是检测结果的可用性。把设备状态、样品状态、记录和异常说明交接清楚,大米加工精度检测仪才能在连续生产中发挥稳定的参考作用。企业可结合自身班次和样品流程,把上述要点简化为适合自己的交接习惯,不必追求复杂,但要坚持执行。
下一篇:没有了!