成品米出厂前用大米加工精度检测仪复核什么
时间:2026-11-12 14:23:03
成品米出厂前,为什么要做一次加工精度复核
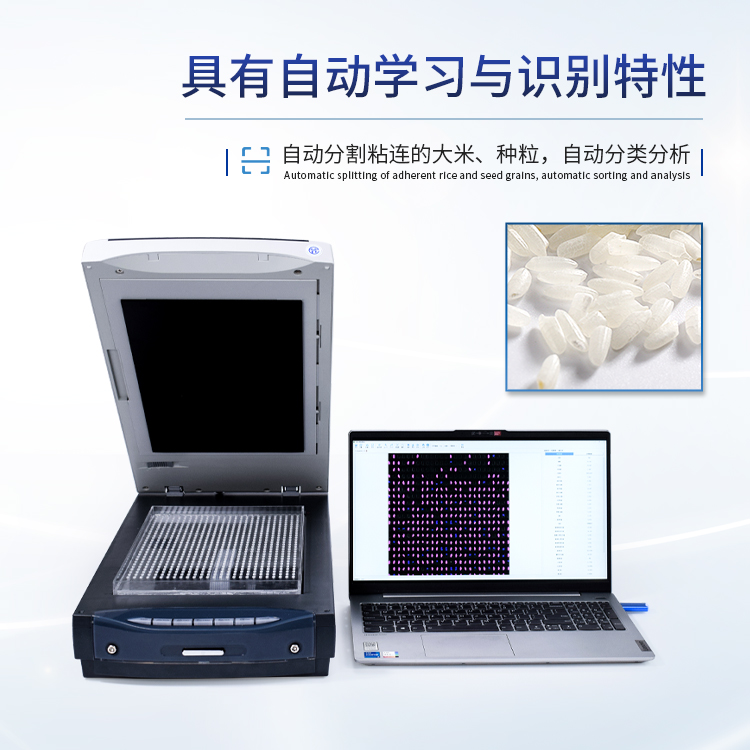
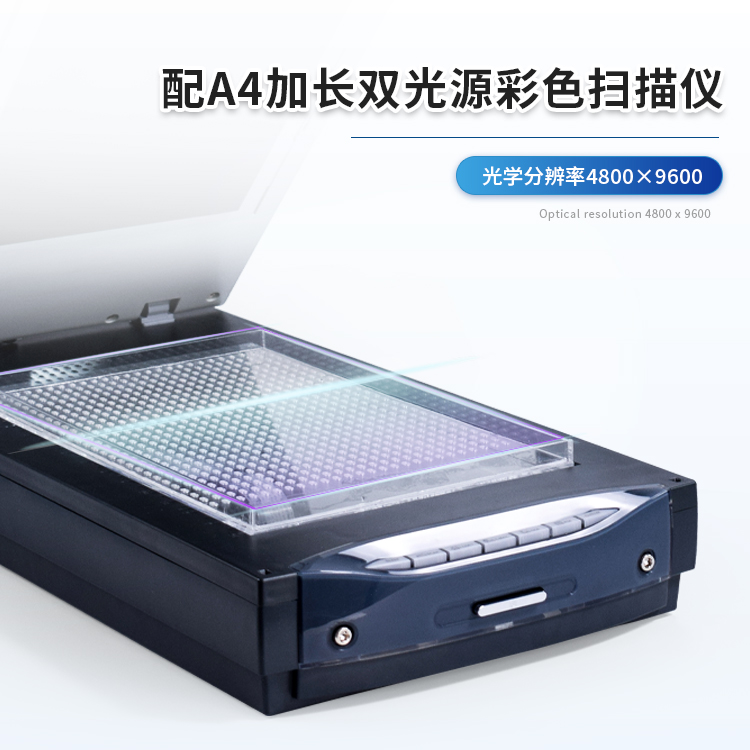
成品米出厂前,加工精度是外观质量和碾磨程度的重要内控项目。大米加工精度检测仪的作用,是把“留皮多少、碾磨是否均匀”这类原本依赖目视判断的内容,转化为可重复观察和记录的结果。它适合用于批次内复核、留样对照和工序趋势判断,但不能替代成品出厂检验的全部项目,也不能仅凭一次结果决定放行。把检测仪放在合适的位置,明确它回答什么问题,才能让复核有价值。
复核对象是批次代表性,不是挑几粒好看样品
出厂前复核首先遇到的是取样问题。成品仓不同位置、包装前不同时段、不同碾米机组下来的米,碾磨程度可能存在差异。取样应按企业既定取样方案覆盖批次的不同部位和时段,混合后缩分到规定样品量,避免只抓表层或只取看起来均匀的部分。每次检测的样品量、缩分方式和摊放状态应保持一致,样品袋上写清品种、班次、取样时间、批次和样品编号。检测仪读的是样品,样品没有代表性,结果再稳定也只能说明这一小份样品。
复核参照要明确:和标准样比,还是和上批次比
大米加工精度检测仪的结果需要比较口径。企业可保留经确认的标准样或留样,作为日常对照;也可以与上一批次同品种样品比较。比较前要确认两件事:品种是否相同,仪器状态是否一致。不同品种的粒形、色泽和皮层特征不同,直接横向比较容易误判。检测前按操作规程完成仪器清洁、台面稳定和必要确认,先观察标准样或留样,确认结果处于企业可接受范围,再测待复核样品。参照样不是形式,它帮助判断当天结果是否具备可比性。
结果异常时,先排查再调机
成品米复核结果偏粗或偏精时,不建议立即大幅调整碾米工序。更稳妥的顺序是:先复看样品是否代表性不足,是否混入不同批次;再检查样品制备和摊放是否与平常一致;然后确认仪器清洁、环境光和台面状态是否稳定;最后才回到碾米工序,结合流量、压力、辊面状态等已知因素做小步调整。调整后再取样复核,观察变化方向是否符合预期。大米加工精度检测仪提供的是判断线索,不是自动调机信号。把异常排查顺序固定下来,能减少因操作差异造成的误调。
记录要能说明“这次结果怎么来的”
复核记录不必复杂,但要能追溯。至少写清样品编号、品种、批次、班次、取样时间、检测时间、仪器状态确认、对照样情况、结果表述和异常处置。结果表达应与企业内部口径一致,避免只写“合格”或“不合格”而缺少依据。若结果用于班组质量沟通,可附上留样编号和复核结论,方便下一班复看。出厂放行仍由授权人员按企业质量制度综合判断,检测仪结果是内控依据之一,不是唯一依据。
常见误区与日常做法
实际使用中,常见误区包括:只测一次就下结论;用不同品种直接比较;仪器未清洁就连续检测;结果异常先调机后找原因;把加工精度等同于大米全部品质。更日常的做法是:固定取样和缩分方法,固定样品量和摊放状态,保留对照样,按顺序排查异常,把每次复核记录串起来看趋势。大米加工精度检测仪在成品米出厂前的作用,是帮助企业对碾磨程度做相对稳定、可比较的复核。把取样、对照、排查和记录四个环节做扎实,结果才更容易被理解和采用。