大米加工精度检测仪上机前样品流转防混要点
时间:2026-11-14 09:23:06
为什么上机前的样品流转值得单独管理
大米加工精度检测仪检测的是送到仪器上的那一份样品,结果能否说明问题,不只取决于上机操作,也取决于样品从抽样到上机之间有没有被认真管理。如果样品标识不清、分装混乱、暂存不当,不同批次、不同品种或不同碾磨段的样品就可能混在一起。后续读数再仔细,也很难解释这个结果到底对应哪批米。把样品流转中的防混要求固定下来,是为了让每一次检测都有明确来源,而不是给日常工作增加形式。
抽样后先完成标识再离开现场
样品抽出后,应先在现场完成标识,再进入分装或暂存环节。标识内容可包括样品编号、品种或批次、取样位置、取样时间和取样人等,具体字段按企业现有记录规则设置。标签要固定在容器上,不要只放在盖子上,也不要另附一张容易脱落的纸片。多个样品同时抽取时,先贴标再装样,减少拿错容器和事后补记的情况。若样品需要混合或缩分,应保留原样标识与缩分后样品标识之间的对应关系,避免只留下一个笼统编号。现场字迹要清楚,编号规则不宜频繁变动。
分装与暂存要减少交叉和状态变化
分装容器应保持干净、干燥,做到一次一用,或按企业规定彻底清理后再使用。不同品种、不同加工精度段的样品要分开存放,不能只靠位置记忆来区分。暂存时避免阳光直射、高温、潮湿和异味环境,容器盖好,防止灰尘落入和水分变化。样品不宜长时间敞放,碾磨后的样品表面状态可能发生变化,具体暂存条件和时间以企业制度及仪器说明书为准。暂存区可设置待检、已检、留样等区分,标识清楚,取用后及时归位。对需要复测的样品,应从留样中按规定取出,不要随意从已经上机的样品中回取。
上机前核对三件事
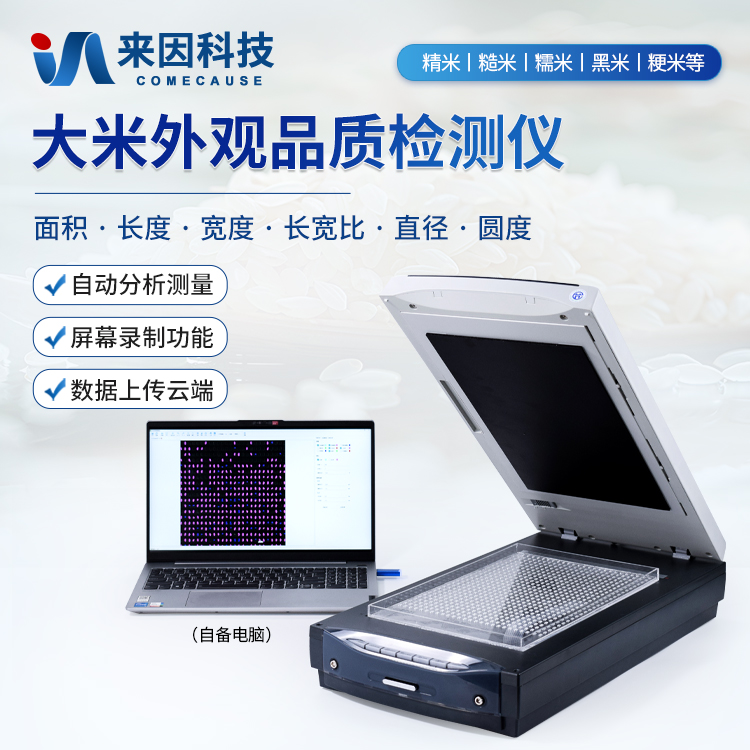
上机前先核对样品标识与检测任务是否一致,确认品种、批次、取样点没有错位。再观察样品状态是否正常,有无结块、受潮、明显杂质混入或分装错误的迹象,发现异常先隔离,不急于上机。最后确认上机样品量与日常检测习惯一致,不临时改变装样方式。使用仪器自带样品盘或容器时,按说明书操作,避免手直接接触检测区域。当前样品的编号要同步写进检测记录,防止读数和样品对不上。连续检测多个样品时,每完成一个样品清理台面和器具,再取下一个,减少残留和交叉。
混样风险高的环节怎么处理
多个样品同时摊放、标签脱落、字迹模糊、跨班次交接不清,都是混样风险较高的环节。检测台上不要在同一张纸上同时摊放多个样品而无隔离;暂时不用的样品应放回指定位置,不要与正在检测的样品混放。发现标签脱落或样品与记录不一致时,应暂停该样品检测,重新核对来源;无法确认来源的样品不要纳入正式结果。出现异常结果时,先查样品流转链条,再查仪器状态和操作过程,避免把混样误判为仪器问题。交接班时,未完成检测的样品和已检样品要分开说明,接收人确认后再继续使用。
记录让防混可追溯
检测记录不只写结果,还应写清样品编号、检测时间、检测人和必要的异常说明。样品流转环节的交接要有确认,尤其是跨岗位、跨班次传递时,不能只口头说明。留样标识与检测记录使用同一编号规则,便于后续复看和核对。企业可定期检查标签、容器和暂存区,发现规则执行不一致时及时纠正。通过简单、稳定的样品流转管理,大米加工精度检测仪的结果更容易与具体批次对应,讨论加工精度时也更有依据。防混的关键是抽样即标识、分装不混用、上机先核对、异常可追溯,企业可结合自身流程细化,让每个检测结果都能回答“这是哪批样品”。
下一篇:没有了!