碾米工序调整后用大米加工精度检测仪验证的要点
时间:2026-11-15 14:23:04
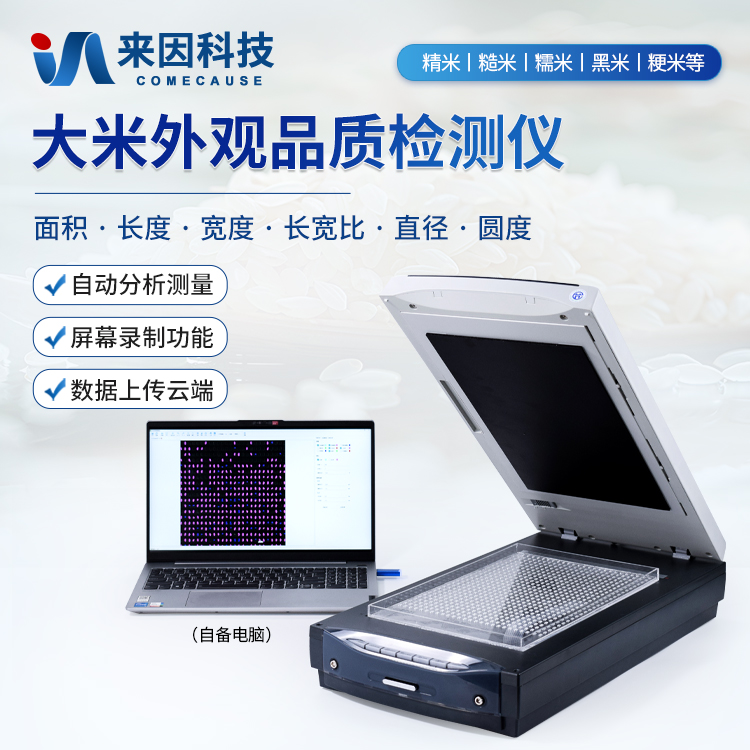
碾米工序调整后,现场常用看米色、摸手感等方式做初步判断,但这类判断容易受经验、光线和样品状态影响。大米加工精度检测仪的价值,在于把加工精度的辅助判读放进相对统一的检测流程,帮助班组比较调整前后的差异。它适合作为工序验证和日常自检的辅助工具,不宜脱离原料、工艺记录和现场观察单独下结论。
一、先明确这次验证要回答什么问题
工序调整可能涉及碾米压力、道数、流量或设备状态等变化,验证前应先写清楚目的:是看调整后加工精度是否朝预期方向变化,还是比较不同调整方案的差异。目的不同,取样和记录重点也不同。比较调整前后时,应尽量保持原料批次、取样部位和检测流程一致,否则结果差异很难归因。建议把“同原料、同取样口径、同检测条件”作为比较前提,而不是追求某一次单独数值的高低。
二、取样要代表调整后的稳定状态
调整刚完成时,设备工况和米流可能尚未稳定,立即取样容易把过渡状态当成最终状态。应按企业现有取样规程,在工况稳定后从约定位置取样,避免只取头料或尾料。样品应具有代表性,取样量、取样点和是否多点混合应在验证前约定并保持一致。每个样品都要有编号,并与调整记录、原料批次和取样时间对应,防止后续回看时样品与班次对不上。若同时保留留样,应按企业留样管理要求标识清楚。
三、检测条件尽量保持一致
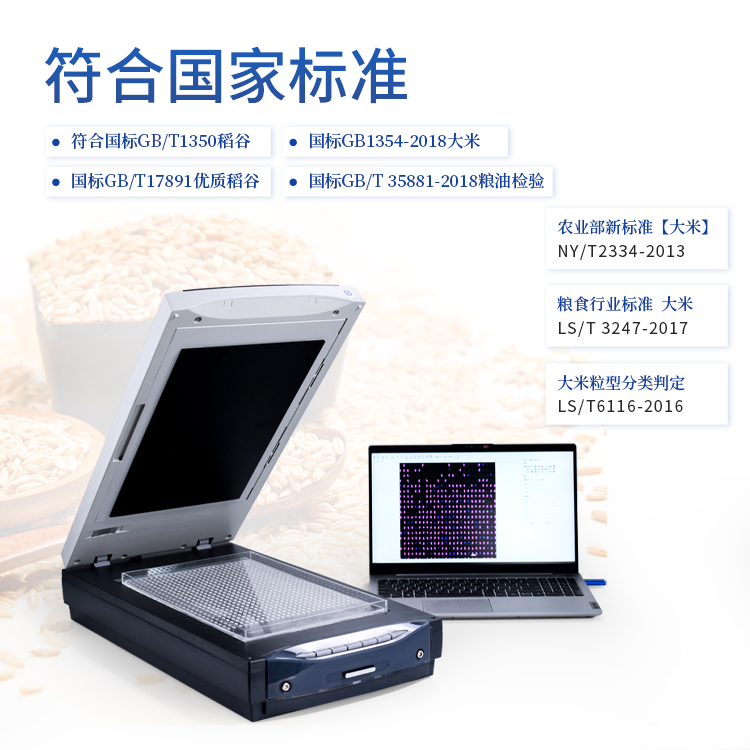
使用大米加工精度检测仪时,应按设备说明书完成预热、校准或自检等规定步骤,并保持样品摊放方式、检测顺序和操作者相对固定。不同操作者交接时,应把仪器状态、样品编号和已完成检测项交代清楚。检测环境的光线、台面和设备放置状态应保持稳定,避免在检测过程中频繁改变条件。这里的关键不是把条件写得复杂,而是让调整前后的检测处在同一口径下,减少非工艺因素带来的干扰。
四、把检测结果和调整记录对应起来
检测记录至少应能回答:检测的是哪个样品、对应哪次调整、由谁在什么时间完成、结果如何、有无异常。调整内容可按现场实际记录,例如碾米压力、道数、流量或设备检修情况,不必在检测记录中重复全部工艺参数,但要能追溯到对应班次。结果记录应保持原始表述,不宜只写“正常”或“合格”而省略具体检测结果。若出现异常值,应先核对样品编号、仪器状态和操作过程,再判断是否与工艺调整有关。大米加工精度检测仪的结果可与出米率、碎米情况和现场感官观察结合使用,形成更完整的判断依据。
五、结果判读要留出表述边界
工序调整后的验证,通常看的是同条件下调整前后的变化趋势,而不是用一次检测结果给整批产品下结论。结果表述宜写明样品范围、检测条件和比较对象,例如“在本批样品、本次调整后取样条件下,加工精度检测结果较调整前有所变化”。如果结果与现场观察不一致,应先复核取样代表性和检测条件,再安排复测,不宜直接修改原始记录。对检测仪本身的状态也应保持关注,发现异常按设备管理要求处理并记录。
总的来说,大米加工精度检测仪用于碾米工序调整后的验证,重点在于目的清楚、取样有代表性、检测条件一致、记录能对应。把这几件事做扎实,检测结果才更容易被班组理解和复核,也更方便后续生产调整时回看。
下一篇:没有了!