大米加工精度检测仪在工艺巡检中怎么看趋势
时间:2026-11-21 14:24:10
为什么工艺巡检更适合看趋势
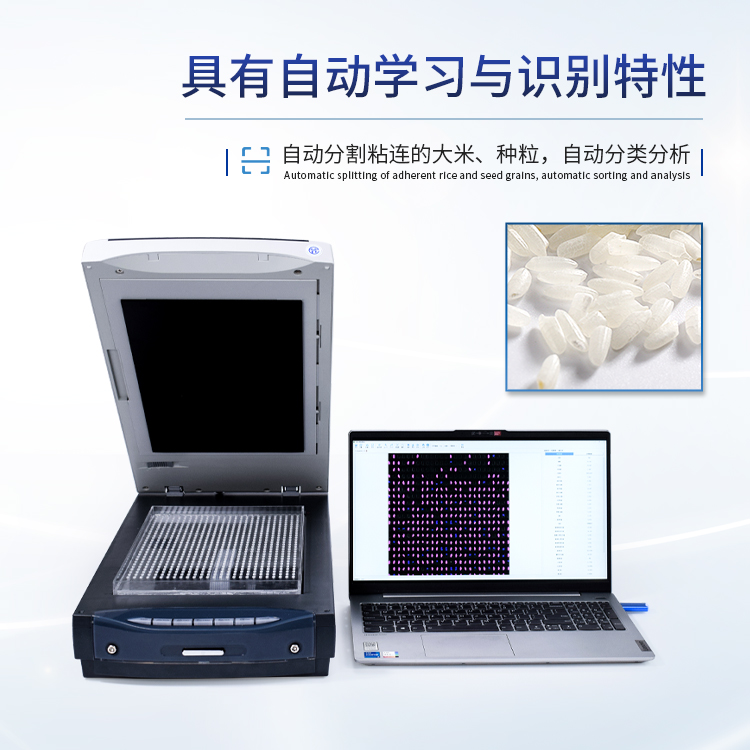
大米加工精度检测仪常用于辅助观察米粒的碾磨程度和留皮情况。班组在日常工艺巡检中使用这类仪器时,容易把注意力放在某一次检测结果上:结果高一点就担心碾过了,低一点又怀疑碾得不够。实际上,单次结果会受到样品来源、取样位置、样品处理、操作习惯等多种因素影响。把连续几次、几个班次或几个批次的结果按时间顺序排开看,更容易判断工艺是否稳定、变化是否持续。趋势观察不是忽略单次异常,而是先看它是不是孤立点,再决定是否回查样品和工序。这样使用仪器,检测结果更接近工艺管理的实际需要,也能减少因一次波动造成的误判。
先固定巡检目的和取样位置
做趋势记录前,要先把巡检目的说清楚:是观察同一工序点在连续班次中的稳定性,还是观察调整前后有没有变化。目的不同,取样位置和记录方式也不同。日常巡检一般宜固定取样工序点,尽量从同一类物料流中取样,并记录样品来自哪道工序、哪个时段。不要今天取碾米机出口、明天取成品仓,再把结果直接连成一条趋势线,这样可比性不足。样品量、取样工具和装样容器也宜保持相对固定,避免因取样差异掩盖工艺变化。固定目的和位置并不复杂,关键是班组内提前约定,并在记录中写清楚,让后来看记录的人能理解这个结果代表什么。
记录信息要能支撑回查
趋势记录不需要写得很复杂,但应包含回查所需的基本信息:检测日期和班次、样品来源工序、取样时间、样品处理方式、检测结果、操作者,以及当班是否有明显的工艺调整。若环境条件有明显变化,也可以简要注明,便于后续判断。记录时尽量使用统一的表述,不要同一项内容今天写“碾米后”,明天写“出机”,后天又写“成品前”,否则时间久了难以对应。检测结果按仪器显示如实记录,不随意改写,也不把估计值写成实测值。这样的记录既能看出趋势,也能在结果出现连续变化时快速找到样品来源和当班背景,减少凭印象讨论。
用连续点判断变化,并说清沟通信息
看趋势时,可以先观察连续几个点是否围绕同一水平波动,再留意有没有连续偏高、连续偏低或波动变大的情况。若只是单次偏离,先确认样品是否具有代表性、上机过程是否按常规进行;若连续多次出现同方向变化,再结合当班工艺调整、原料变化和碾米岗位记录做回查。与碾米岗位沟通时,与其说“仪器显示不合格”,不如说明“某工序点从某班次开始连续几次结果偏高或偏低,样品来自哪个时段,当班是否有调整”。这样的表述便于回查设备状态、物料流量和操作记录,也便于判断是样品问题还是工艺问题。仪器结果是辅助信息,不能代替对米粒外观、成品要求的综合判断。
保持判读口径稳定,守住使用边界
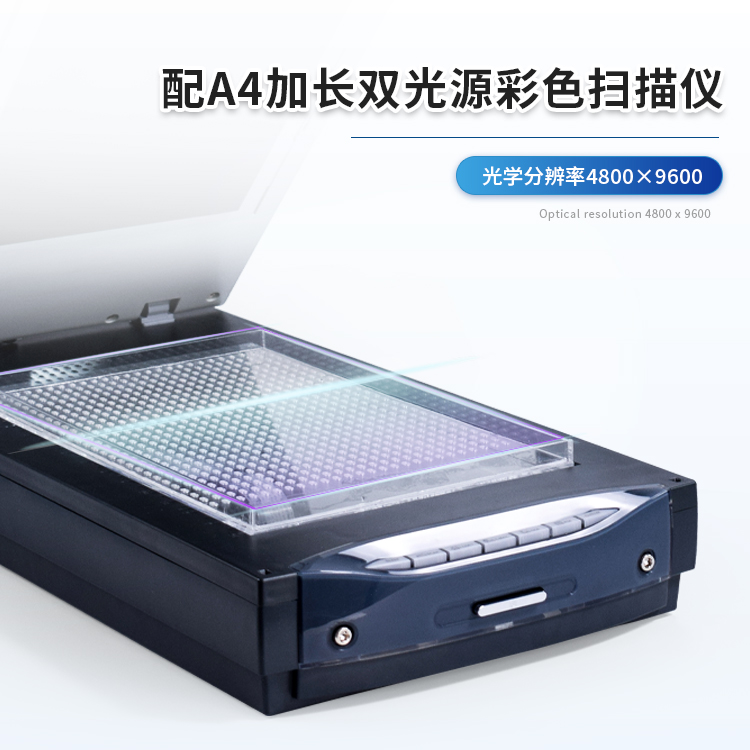
同一台仪器、同一批样品,如果判读口径经常变化,趋势记录也会失去参考价值。班组内宜对样品处理、上机顺序、观察方法和记录格式做简单约定,并让参与检测的人员按同一方式操作。遇到人员轮换时,除了交接样品和记录,还应说明当前趋势处于什么状态、最近有没有工艺调整。大米加工精度检测仪是辅助判断工具,使用时应按仪器说明书进行日常清洁、存放和检查,保持观察区域和样品接触部位干净,避免残留物影响观察。不要自行改变仪器设置来迎合预期结果,也不要把不同仪器、不同条件下的结果简单混在一起比较。检测记录宜妥善保存,便于按批次或班次回查。
总的来说,大米加工精度检测仪在工艺巡检中的价值,不只是给出一次检测结果,更在于帮助班组观察连续变化、保留回查线索。先明确巡检目的,再固定取样位置和记录信息,用连续点看趋势,用具体表述与碾米岗位沟通,并守住仪器辅助判断的边界。这样使用,检测记录更容易和日常工艺管理衔接,也更便于班组形成可延续的工作习惯。
下一篇:没有了!