碾米机检修后,大米加工精度测定仪如何做效果确认?
时间:2026-10-13 09:23:06
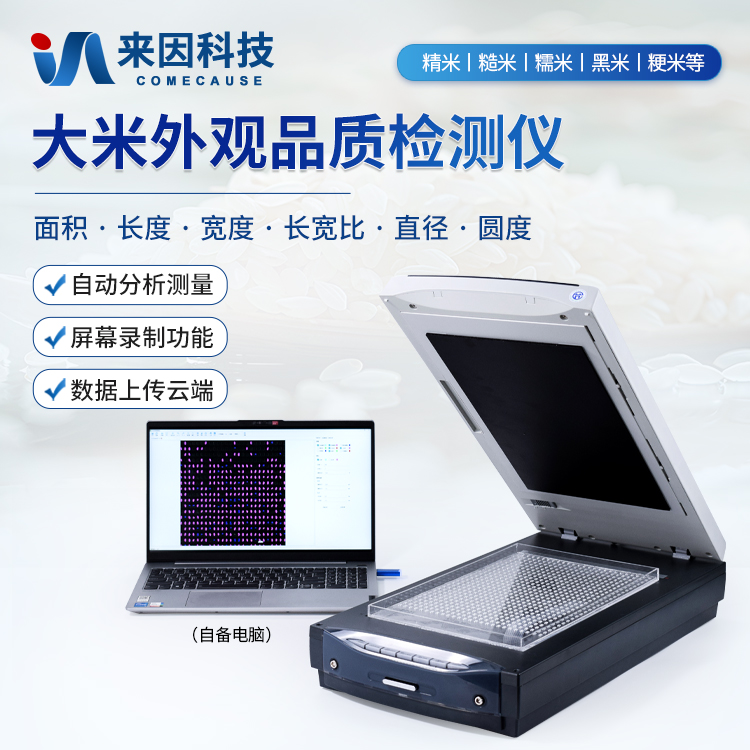
碾米机更换砂辊、调整间隙或完成一轮检修之后,车间常会遇到一个现实问题:设备看起来运转正常,但加工效果到底恢复到什么程度,光靠手摸、眼看很难说清。这时候,大米加工精度测定仪可以作为一个把“感觉”变成“可比对记录”的工具。它不能替代设备检修本身,但能让检修后的效果确认有据可依。
为什么检修后的效果确认容易“说不清”
检修换的是砂辊、筛片、间隙或者传动部件,影响的是碾磨强度。碾磨强度变化以后,米粒表面留皮多少、胚乳暴露多少会跟着变,但外观差别往往很细。只靠抓一把米看,不同人、不同光线给出的判断不一样;再加上检修前后原料批次可能已经换了,凭印象对比更容易出现偏差。大米加工精度测定仪的价值,在于把这种细小的差别转成可以前后比对的结果。
第一步:先确认仪器本身处于正常状态
效果确认的前提是仪器本身可信。建议在正式取样前,用平时保留的标准样或已知状态的留样做一次核对,看看结果是否与以往一致。如果标准样的结果本身就不稳定,那么后面测出的差异到底是设备造成的还是仪器造成的,就分不清了。仪器中与成像或读数相关的部位,应按日常维护要求保持清洁,避免灰尘和碎米影响判读。这一步看似多余,实际上能省掉很多返工。
第二步:把取样条件固定下来
检修前后的比对,贵在“同条件”。取样点尽量选在同一位置,比如同一台碾米机出口,或者同一道工序后的同一取样口。取样时机上,等设备运行稳定、流量正常之后再取,避开刚开机和即将停机的时段。取样量、分样方法也要一致:从混合均匀的样品中按同样的方式缩分,铺样时尽量做到厚薄一致。这些操作不影响设备本身,却直接决定两次结果能否放在一起比较。
第三步:用检修前的留样做同条件比对
比较稳妥的做法是:检修前从稳定生产中留一份样品,密封保存,记录当时的仪器结果;检修完成、设备运行稳定后,再用同样方法取一份新样,在相同条件下检测。两次结果放在一起看变化方向和幅度,比单纯看一次读数更有意义。如果条件允许,还可以同时测一份标准样,作为两次检测之间的“参照刻度”,进一步降低误判的可能。
读数怎么解读:回到什么程度算正常
解读检修效果,重点不是追求某个固定值,而是看是否回到该产品、该工序的正常范围。若检修前因为砂辊磨损导致加工精度偏高,检修后通常应看到结果向目标方向回落;如果换了新砂辊后明显碾磨偏重,则要留意是否出现过碾。判断时要结合产品要求和后续工段的能力,不要单凭一次结果就调整工艺参数。必要时隔一段时间复测一次,看结果是否稳定。
要排除的干扰:原料、水分、流量
原料差异对结果的影响常常大于设备变化。不同批次、不同品种、不同水分的大米,在同样碾磨条件下得到的加工精度并不相同。检修后如果刚好换了原料,先别急着判断设备,应先把原料因素区分开。此外,进料流量忽高忽低、碾白室压力不稳,也会让结果出现波动。确认设备效果时,尽量选择原料相对稳定、流量平稳的时段取样,把变量控制住。
什么情况下不能只靠测定仪
大米加工精度测定仪反映的是米粒表面的碾磨程度,它不能代替对碎米率、裂纹、色泽等其它指标的检查,也不能单独用来判定整批产品是否合格。设备检修后如果发现碎米明显增多、米粒表面出现异常纹路,这类问题需要从设备部件、间隙、转速等方面找原因,而不是靠加工精度读数来解释。把测定仪放在它擅长的位置使用,结论才站得住脚。
把确认过程写进检修记录
检修记录里除了更换的部件和调整的部位,建议把效果确认的时间、取样点、检测条件、比对用的留样编号和结果一并写上,并注明判断结论。这样下次再检修时,就有了可以直接对照的历史依据,也方便不同班次之间传递信息。记录不必复杂,关键是可追溯:谁取的样、什么时候测的、和哪份留样比的,一目了然。
小结
碾米机检修后用大米加工精度测定仪做效果确认,思路可以概括为三步:先确认仪器自身正常,再固定取样与检测条件,最后与检修前的留样同条件比对。整个过程不追求复杂,重在条件一致、结论有据。把这一步做成习惯,设备状态变化就能更早被发现,工艺调整也会更有把握。
下一篇:没有了!