多品种切换时大米加工精度检测仪记录要点
时间:2026-10-13 14:23:07
在多品种、小批量订单越来越多的米厂里,生产线切换品种的频率明显提高。切换之后,大米加工精度检测仪的结果往往同时涉及不同品种、不同批次和不同工序。如果记录只写“合格”或“不合格”,后续复核时就很难判断这个结果对应哪一批米、哪一个取样点、哪一次设备调整。本文从实际使用出发,讨论多品种切换时大米加工精度检测仪记录应关注哪些信息,以及怎样避免记录混乱。
切换前先确定记录框架
记录混乱通常不是检测环节造成的,而是切换前没有约定好字段。建议在订单排产确定后,就把检测记录表准备好。基础字段可以包括:日期、时间、班次、品种名称、订单号或批次号、生产线或机组编号、取样工序、样品编号、检测人、复核人、检测结果描述、异常情况与处理。不同企业可以根据管理深度增减字段,但品种、批次、取样点、时间这几项最好不要省略。因为大米加工精度检测仪给出的是样品层面的结果,只有和这些信息绑定,才能还原生产现场。
如果企业使用信息化系统,也可以把上述字段做成固定选项,减少手写带来的差异。比如品种名称、生产线、取样工序可以下拉选择,检测结果按企业内控描述填写。这样即使切换频繁,记录也能保持一致格式。
样品标识要与记录一一对应
多品种切换时,现场容易出现几个品种的样品同时摆放的情况。此时样品容器或样品袋上应写明品种、批次、取样时间、取样工序和样品编号。编号规则可以简单,但要在同一班次内唯一。检测前按编号顺序摆放,检测后按编号归位,避免把A品种的样品当成B品种检测。大米加工精度检测仪检测完成后,结果记录应直接引用样品编号,而不是只写品种名称。因为同一品种可能对应多个批次,只写品种无法追溯。
如果样品需要暂时保存,应放在不易混淆的位置,并保持标识清晰。对于需要复测的样品,记录中要注明“留样”或“待复测”,方便后续查找。
首件检测要单独标注
品种切换后的首件检测很关键。它反映的是新工艺条件下加工精度的起始状态。记录时建议单独标注“首件”,并写明对应的设备调整情况,例如是否更换了碾米辊、调整了进料、改变了抛光工序等。这里不展开具体参数,因为不同设备、不同品种的合适设置差异很大,应以企业工艺文件和设备说明书为准。首件结果如果偏离内控要求,应记录调整动作和调整后的复测结果,而不是只保留最终合格数据。
把首件记录与后续过程记录分开,有助于判断工艺是否在切换后快速稳定。下次再切换同一品种时,也可以参考上次首件的调整思路。
过程记录要写清时间与变化
切换完成后,大米加工精度检测仪通常会按一定频次对过程样品进行检测。记录时除了结果,还应写明取样时间和检测时间。两者接近时说明检测及时;如果间隔较长,则要注明原因,避免后续误判。对于连续几个样品的结果变化,可以用简短备注说明,例如“调整进料后复测”“更换品种后第二件”“同一批次不同取样点”等。
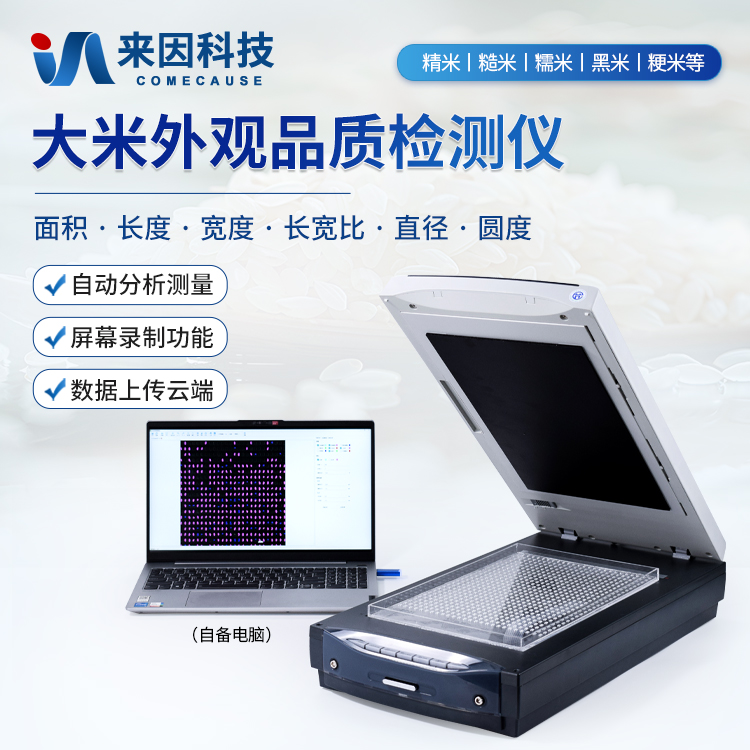
如果结果出现波动,不要只写“异常”。可以记录当时的生产状态:是否正在提速、是否更换原粮、是否清洗设备、是否换班。这些信息有助于把检测结果与生产操作对应起来。记录人员不需要写长篇分析,但关键变化要留下线索。
结果比对与追溯的用法
多品种生产时,结果比对不能只看单次数据。可以把同一品种的历史记录调出来,观察加工精度是否稳定;也可以比较同一班次内不同品种的检测结果,确认没有发生样品混淆。如果发现某个结果与历史趋势明显不同,先核对样品编号、品种和取样工序,再检查检测操作是否规范,最后结合生产记录排查。这样比直接调整设备更有依据。
质量追溯时,大米加工精度检测仪记录应与生产批次记录、留样记录相互对应。记录中如果缺少品种或批次,追溯就会中断。因此,记录不是给检查看的,而是为后续判断提供证据。
常见记录误区
一是只写“合格/不合格”,不写具体描述和样品编号。二是多个品种共用一张记录,行与行之间没有分隔。三是切换后没有标注首件,导致无法区分切换前后的数据。四是时间字段留空,事后无法判断检测与取样的关系。五是异常情况没有备注,只把不合格数据划掉重写。要减少这些问题,可以把记录表设计得简单一些,但关键字段必须保留,并在交接时确认上一班次的记录是否完整。
如果企业有多个班次使用同一台大米加工精度检测仪,交接时还应确认仪器状态、样品存放位置和未完成检测事项。这样下一班次接手时不会重复检测或漏检。
结语
多品种切换给大米加工精度检测仪的使用带来的是记录管理上的挑战,而不是检测本身变复杂。把品种、批次、样品编号、时间、首件标识和异常处理写清楚,就能让检测结果真正参与工艺判断和质量追溯。企业可以结合自身订单结构和人员习惯,确定一套简洁、稳定的记录方式,并在实际运行中持续修正。记录越清晰,后续复核越省力。
下一篇:没有了!