大米加工精度测定仪基准样管理要点
时间:2026-10-17 14:23:07
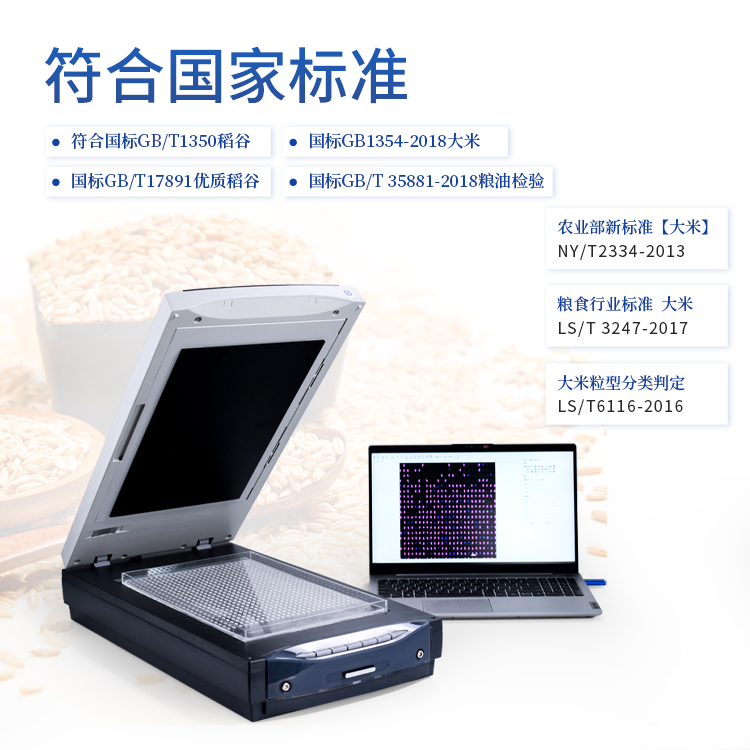
在企业日常检测中,仪器读数只是结果的一部分。如果缺少稳定参照,不同班次、不同操作者容易对同一米样产生不同理解。大米加工精度测定仪用于辅助判断米粒表面碾磨程度和均匀性,建立内部基准样,是让检测结果更具可比性的简单办法。本文从管理角度说明基准样如何选取、保存、使用和复核,不涉及具体参数设置,实际操作应以设备说明书和企业质量制度为准。
为什么需要基准样
大米加工精度测定仪的结果会受样品状态、检测环境和操作过程影响。基准样是企业内部公认、状态相对稳定的米样,用于确认检测系统是否处于可接受状态,并帮助人员统一判读尺度。它不是替代日常样品,而是为日常检测提供参照。换班、换人、换米种时,基准样可以减少对“精度是否合适”的争议,让交接有共同比较基础。
基准样怎么选
选取基准样时,宜从正常生产、加工精度处于内控范围、颗粒较完整、无明显异色粒和杂质的大米中挑选。不要选刚下机、温湿度变化较大的样品。可准备多份平行样,由熟悉工艺和检测的人员共同确认后形成内部基准。基准样应记录米种、加工日期、来源工序、保存条件等基本信息。企业若有多个主要米种,可按米种分别建立,但不宜过多,以免管理复杂。
保存与取用
基准样应密封、避光、防潮保存,避免与有气味物品混放。取用时先让样品状态与检测环境相近,再按设备要求进行检测。每次取用后及时封存,减少暴露时间。标签要清楚,注明编号和启用日期。发现虫霉、异味、明显破碎或超过内部使用期限时,应停止使用并重新确认。保存条件不必复杂,但要稳定、可追溯,避免随手放置造成状态变化。
日常使用方式
可在每班开机后、换米种后、仪器搬动或维修后,用基准样做一次确认,观察结果是否落在内部认可范围内。日常样品检测仍按抽样和分样要求进行。基准样结果主要用于判断检测系统是否处于可接受状态,不直接作为成品放行依据。若基准样结果与历史记录差异明显,先检查样品状态、环境、操作步骤和仪器清洁情况,再决定是否复测,不建议用调整参数的方式掩盖异常。
与日常样品的关系
基准样和日常样品应分开管理,避免混用。日常检测中出现边界样品时,可用基准样辅助人员统一判读,但不能替代对边界样品的复测和工艺核查。大米加工精度测定仪的结果应与碾米工序记录、样品外观描述结合使用。若基准样正常而日常样品连续偏离,应关注原料、碾米压力、流量等工艺因素;若基准样本身异常,则先处理检测基准问题。这样能避免把仪器问题和工艺问题混在一起。
偏差处理与复核
发现基准样结果超出内部认可范围时,先停止用它作为参照,检查保存状态和取用过程。确认样品无问题后,按设备说明进行清洁、预热或必要的核查。涉及维修或更换关键部件后,应重新用基准样确认,并记录处理过程。基准样重新确认宜由具备权限的人员完成,避免随意更换。若多次确认仍不稳定,应通过正规渠道联系设备方处理,不要自行拆改。
记录与定期回顾
建议建立基准样台账,记录编号、米种、启用日期、保存位置、每次确认结果和异常处理。记录不必复杂,但要能追溯。每隔一段时间回顾基准样使用情况,看看是否出现频繁偏离、标签不清或保存不当。大米加工精度测定仪的管理重点不是追求一次读数,而是让检测过程有稳定参照、有记录可查。基准样管理做细了,日常检测和交接会更顺畅,也能为工艺调整提供较可靠的比较基础。
总之,基准样是连接仪器状态与日常检测的参照物。企业可结合自身米种、产品结构和检测频次,制定简单可执行的管理办法。所有操作以设备说明书和内部质量制度为准,不夸大仪器作用,也不把基准样结果直接当作放行结论。
下一篇:没有了!