大米加工精度检测仪交接班该交接什么
时间:2026-10-18 09:23:05
在碾米车间,大米加工精度检测仪常被用于日常过程检查和成品复核。它给出的结果受样品、基准样、仪器状态和操作习惯影响,如果交接班只口头说一句“今天精度还可以”,接班人员很难判断上一班到底做到了什么程度。把检测仪纳入交接班管理,目的不是增加表格,而是让下一班拿到可复现的检测条件、可追溯的记录和明确的待办事项。
一、先交接仪器状态,不只交接读数
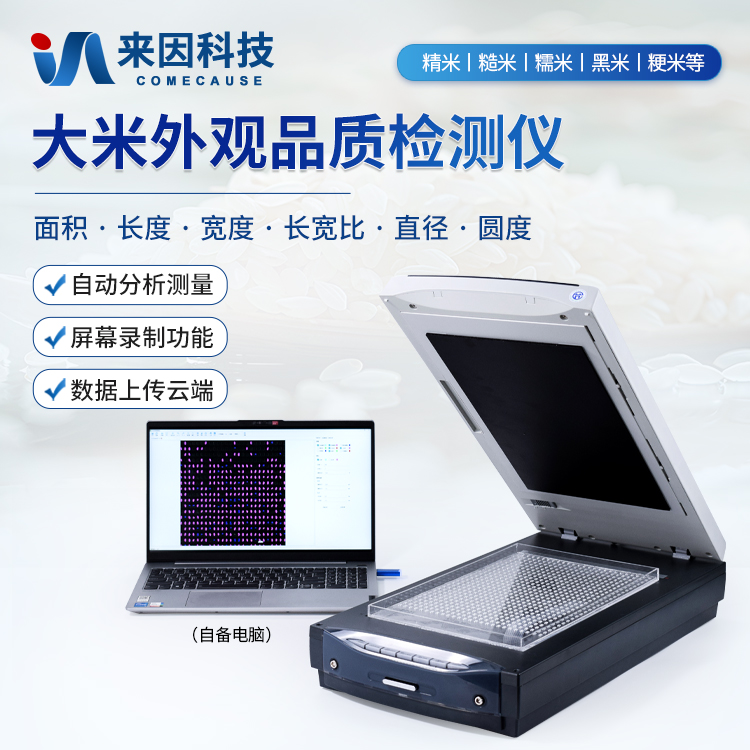
交接时应确认检测仪是否处于可用状态:电源和连接是否正常,镜头、光源窗口和样品台是否清洁,是否有影响检测的灰尘或污渍;点检、校准或期间核查是否按内部计划完成,最近一次记录是否完整;仪器是否有故障提示、维修标记或暂停使用标识。若上一班发现过异常,即使已经恢复,也要说明异常现象、处理方式和恢复后的确认结果。这样接班人员才知道当前读数是在什么条件下得到的,避免把设备状态问题误当成大米加工精度变化。
二、样品和基准样要能对上号
大米加工精度检测仪通常需要借助基准样或内部留样进行比对。交接时要确认基准样是否在有效期内、存放条件是否符合要求、标识是否清楚,避免不同米种、不同批次或不同加工阶段的样品混放。对当班检测过的样品,应说明样品来源、取样时间、对应批次和留样位置。若交接时只剩读数而没有样品,后续出现争议就难以复测。样品袋或留样容器上的标识应至少能区分米种、班次、批次和检测状态,具体格式按企业现有记录制度执行,不必另设一套。
三、记录交接要带上前提条件
检测记录不能只有结果。交接班时应把与结果相关的条件一并说明,例如检测的是哪个米种、哪道碾米工序后的样品、当班是否调整过碾米压力或流量、样品是否经过统一分样和平衡处理。这里不需要编造固定参数,而是把实际发生的操作写清楚。接班人员看到结果偏高或偏低时,能先判断是样品来源不同、工艺调整所致,还是检测条件发生变化。记录中也可注明检测环境是否有明显变化,如温湿度、摆放位置、光照等,按仪器使用说明和企业规程执行。
四、趋势和待办事项要交清楚
单次读数正常,不代表当班过程没有波动。交班时可以用简短方式说明本班大米加工精度检测结果的走势:是整体平稳,还是某一时段出现连续偏高、偏低或离散增大;是否已经做过复测,复测结果是否一致;哪些样品需要下一班继续跟踪。若发现碾磨不足或过度碾磨的迹象,应说明已经采取或计划采取的工艺调整,但不要把检测仪当成唯一裁判。检测结果应与出米率、碾米电流、米粒外观和感官检查等信息结合使用,交接班只负责把线索完整传递下去。
五、异常和未完成事项要有明确接手人
交接班最怕“说过但没人接”。对仪器异常、基准样到期、留样不足、记录缺项、结果待复测等情况,应写明当前状态、下一步动作和接手人。若仪器暂停使用,应在设备上保留明显标识,并说明替代的检测安排;若只是某个样品结果可疑,也应把样品位置和复测要求写清楚。接班人员完成交接后,可先按内部规程做一次确认检测,与交班结果进行比对,确认仪器和样品状态没有明显变化,再开始当班检测。这个动作不宜省略,但也不必夸大其作用,它只是交接确认的一环。
六、把交接变成可复现的日常习惯
大米加工精度检测仪的交接班管理,核心是让检测条件、样品、记录和待办事项能够被下一班准确接续。企业可以根据自身班次和产品结构设计简表,把设备状态、基准样、留样、检测结果、异常和待办列清楚,避免长篇复述。只要每次交接都围绕“能不能复现、能不能追溯、有没有人跟进”三个问题展开,检测数据才更容易在碾米工艺调整和质量复核中发挥作用。仪器是辅助工具,规范使用和完整记录才是结果可用的基础。
上一篇:大米加工精度测定仪基准样管理要点
下一篇:没有了!