大米加工精度测定仪检测报告怎么写更便于例会使用
时间:2026-10-20 14:23:32
为什么检测报告要面向例会
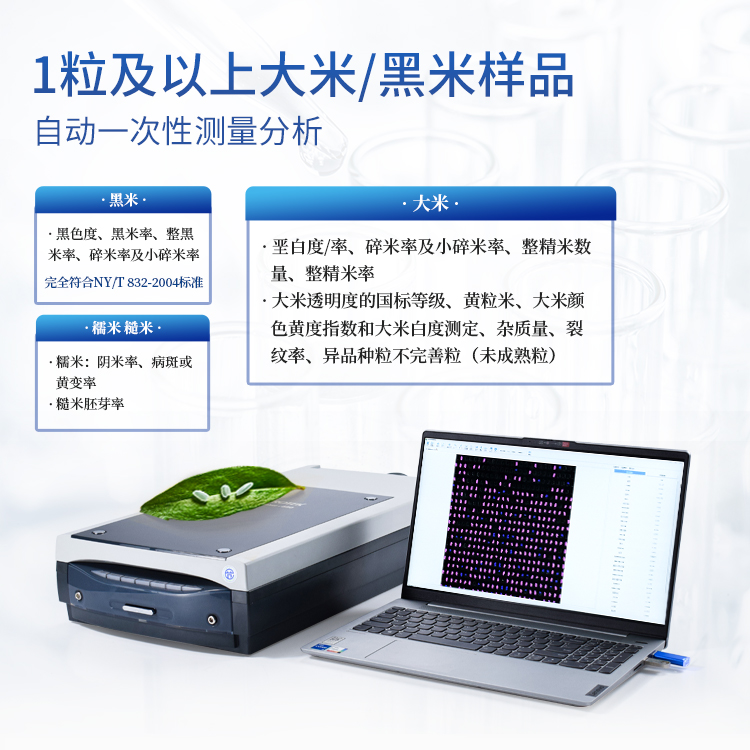
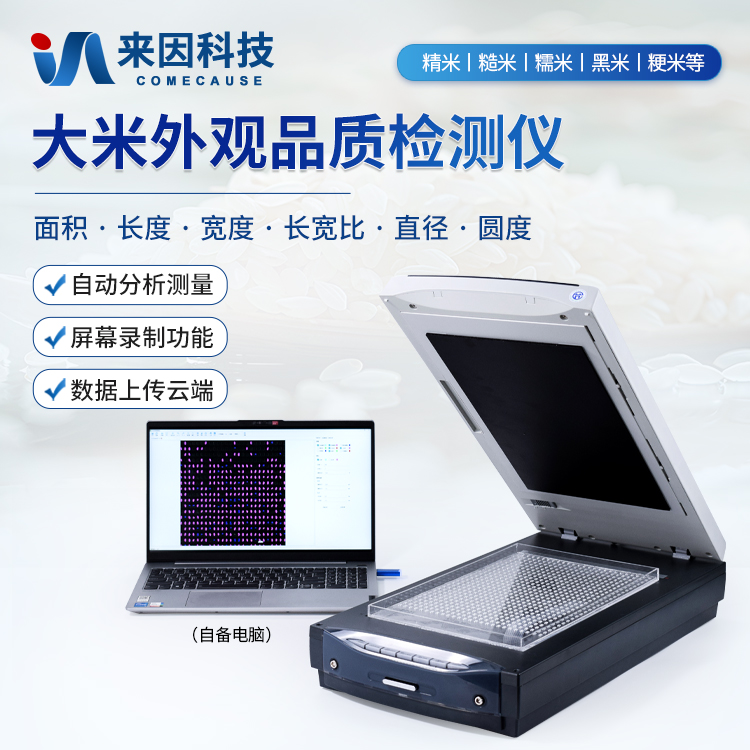
大米加工精度测定仪用于判断大米碾磨程度,检测结果如果只留在记录本上,生产例会很难据此讨论。报告应让班组一眼看出批次、样品、检测目的和结果。报告不是越复杂越好,而是信息完整、表达清楚、便于复述。例会时间有限,报告要围绕这批样品处于什么加工精度状态、与上一批或基准样相比有无变化、是否需要调整工序来展开。
报告开头写清批次与样品来源
报告开头应写明检测日期、班次、样品名称、对应生产线或碾米道次、样品编号、取样时间、取样人。若同一批次有多个样品,应说明样品之间的关系。大米加工精度测定仪检测的是样品状态,样品来源不清,结果就难以对应到工序。报告还应写明检测目的,如首件确认、过程抽检、成品复核或异常复测。目的不同,结果解读重点也不同。
检测条件与仪器状态要留痕
检测条件不必写成长篇,但应记录影响结果可比性的基本信息,如仪器编号、检测日期、环境温湿度(若内部要求记录)、标准样或参考样状态、检测人员。大米加工精度测定仪的使用应遵循设备说明书和内部作业文件;涉及校准、点检、清洁的,按计划执行并在报告中注明本次检测前状态是否正常。这样当结果出现波动时,能区分是样品变化还是检测条件变化。不要编造参数,只记录实际观察和文件要求。
结果表达要具体,避免只写合格或不合格
例会使用时,报告中的结果表达应尽量具体。可以按内部档位描述大米碾磨程度,如留皮程度、颜色差异、与基准样的接近程度等;若仪器给出数值或图像结果,应按内部统一口径记录,并注明判定依据。只写合格不利于讨论工序状态,只写不合格也不利于复测。建议写清本批样品与基准样相比偏轻或偏重、同一批次不同样品之间是否一致、是否需要复测。大米加工精度测定仪的结果应结合样品外观、碾米工序记录综合判断。
异常说明要写清现象与已做处理
如果检测结果偏离内部档位,报告应简要说明现象、复测情况、同批其他样品表现、当时碾米工序有无调整、样品是否代表当前生产状态。不要只写异常两个字。异常说明可以帮助例会判断是取样问题、检测问题还是工序问题。涉及复测的,应写明复测样品编号和复测结果是否一致。若暂时无法判断原因,也应如实写明,不把推测写成结论。
结论建议要简明,便于班组执行
报告结论应回到生产使用场景,例如本批样品加工精度处于内部档位范围,建议保持当前工序参数并按规定抽检;本批样品与基准样存在差异,建议先复测并核对取样位置;同批样品差异较明显,建议检查碾米均匀性。结论不宜过长,建议分条写,每条对应一个动作。大米加工精度测定仪提供的是检测信息,是否调整工序还应结合设备状态、原料差异和班组经验,报告不要作超出检测范围的承诺。
报告归档与例会引用
报告应按规定归档,纸质或电子形式均可,关键是编号可查、版本清楚、修改留痕。例会引用报告时,可只讲结论和关键依据,但原始记录要能追溯。若报告用于跨班次沟通,应注明检测时间和样品对应时段,避免把不同班次结果混在一起比较。定期回看报告,可以发现样品编号、结果表达、异常描述中的常见问题,再统一模板。模板统一后,大米加工精度测定仪检测报告更便于班组理解和执行。
结语
大米加工精度测定仪检测报告的价值,不只是留存一个结果,而是把样品状态、检测条件和工序判断连接起来。报告写清批次、条件、结果、异常和建议,生产例会就能围绕具体问题讨论,减少只看结论、不看依据的情况。企业可结合自身产品和管理要求,逐步完善报告模板,让检测信息真正服务于碾米工序的日常管理。
下一篇:没有了!