大米加工精度检测仪巡检测量怎么安排频次与点位
时间:2026-10-21 09:23:06
不少大米加工企业在引入大米加工精度检测仪后,使用方式仍停留在成品抽检:有疑问测一下,例会前测一下,平时很少按节奏测量。这样得到的只是零散结果,难以反映碾米过程是否稳定。要让仪器真正服务生产,需要把检测频次和检测点位一起安排,让每次测量都能回答一个明确问题。
一、先明确巡检测量要回答什么
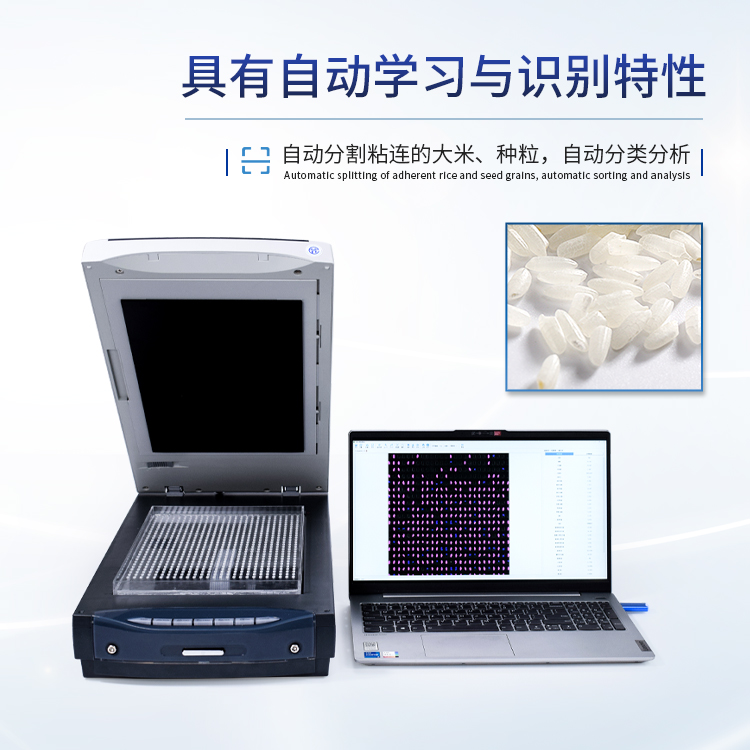
大米加工精度检测仪用于观察样品的加工精度状态。日常巡检的目的通常有三个:确认当前碾米状态是否处于企业设定的内部判定范围内;确认工艺调整后精度是否朝预期方向变化;确认不同班次、不同时段的产品状态是否一致。围绕这三个目的安排测量,比单纯增加测量次数更有意义。频次和点位没有统一模板,应结合原粮情况、设备稳定性、产品要求和班组组织方式确定。
二、按生产节奏划分检测节点
检测点位首先要跟生产节奏对应。开机后设备进入稳定状态时,可安排一次状态确认;连续生产过程中,按班次或企业规定的时间间隔安排巡检;更换原粮、调整碾米流量或压力后,应增加一次验证测量;交接班时,可对上一班末和下一班初的状态做简要确认。这里的重点是形成固定节点,而不是临时想起才测。固定节点便于前后比较,也便于班组判断异常是偶发还是持续。
三、点位选择从关键工序到成品
点位选择应覆盖能反映加工精度变化的关键位置。常见做法包括在头道碾米后、后续碾米道后、抛光前和成品打包前设置检测点,具体设置要依据企业实际工艺配置,不宜照搬。头道碾米后的结果有助于观察基础碾磨效果,后续碾米道后的结果可反映逐道加工的变化,抛光前和成品前的结果则用于确认最终状态。点位一旦确定,应保持相对稳定;频繁更换点位会让记录失去可比性。若确实需要增加临时点位,应在记录中注明原因。
四、频次用风险和稳定性来定
频次安排可以从风险高低和过程稳定性出发。原粮品种或产地发生变化、天气湿度影响明显、设备刚完成检修、前一时段出现过精度偏离时,可适当加密测量;生产稳定、原粮一致、设备状态正常时,保持基本巡检频次即可。具体间隔不宜照搬外部数值,应由企业根据班产量、设备状况、内部判定要求和人员安排确定。需要提醒的是,不能因为某次结果正常就长期不测,也不能把测量频次当成越高越好。频次过高会增加样品制备和记录负担,反而容易造成操作走样。
五、路线和记录要形成闭环
巡检路线建议按工序顺序安排,避免样品在多个点位之间混淆。每次测量记录时间、点位、样品编号、检测结果、判定结论和异常处理情况。发现结果偏离时,先复核样品制备和仪器操作,再通知相关工序调整;调整后安排复测,并把复测结果与调整前结果放在一起看。这样记录既能用于班组例会,也能为后续判断提供依据。记录不必复杂,但关键信息要能追溯。
六、常见误区要避开
只测成品,不关注中间工序,往往只能事后发现问题;点位频繁变化,会使前后数据难以比较;频次随意,忙时少测、闲时多测,难以形成过程控制;不同班次样品制备方式不一致,也会让结果缺少可比性。大米加工精度检测仪是过程控制的辅助工具,测量结果应结合工艺状态、感官判断和内部判定要求综合使用,不宜把单次结果直接当作唯一结论。
总体来看,大米加工精度检测仪的巡检安排不必追求复杂。先固定基本点位和基本频次,再根据原粮、设备和质量反馈做有依据的加密,最后把记录、复核和调整衔接起来,检测才能稳定融入碾米过程控制,减少无效测量和漏检。
下一篇:没有了!