大米加工精度检测仪结果波动先排查什么
时间:2026-10-25 14:23:08
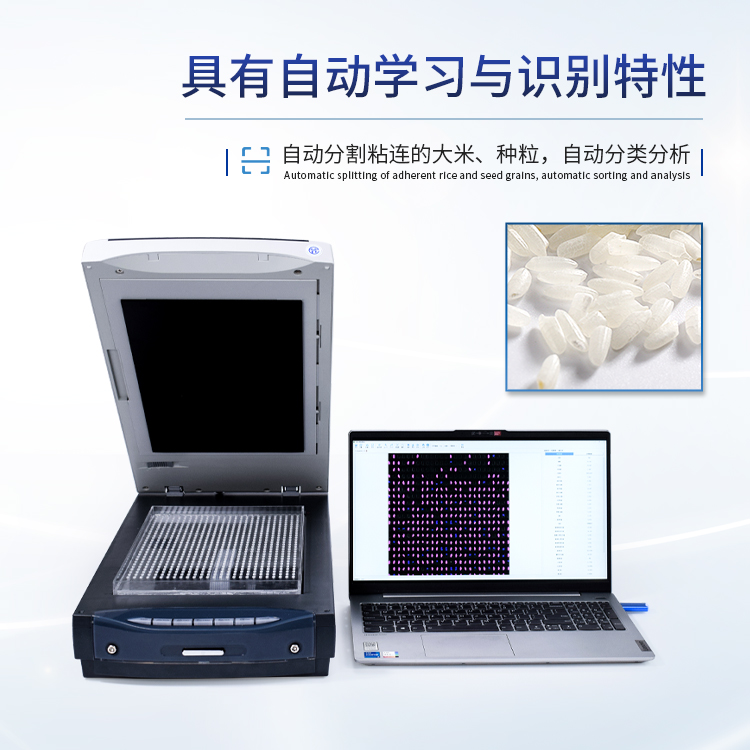
在大米加工现场,大米加工精度检测仪常用于辅助判断碾磨后米粒表面的皮层保留情况。日常使用中,有人会发现同一批样品前后两次检测结果不完全一样,或者换人操作后结果出现偏移。遇到这种情况,先不要急着调整碾米工序,也不要简单认定仪器“不准”。更稳妥的做法是按“先样品、再环境、后设备与操作”的顺序排查,把真实加工差异和检测过程干扰区分开。
一、先判断是重复性偏差还是样品真实差异
发现结果波动时,第一步不是改工艺,而是做一次简单的复测:取同一份留样,按相同流程重复检测,观察结果是否稳定。如果同一份样品重复检测差异较小,而不同批次之间差异明显,波动更可能来自原料、碾磨程度或取样代表性的真实变化;如果同一份样品重复检测差异就比较大,则应优先检查样品制备、环境条件、设备状态和操作一致性。这里不需要追求绝对相同的数值,而是结合企业自身的质量控制要求,看波动是否超出可接受范围。
二、查样品:取样、分样和铺展是否一致
大米加工精度检测对样品表面状态比较敏感。取样点不同、样品中混入碎米或糠粉、样品吸湿程度不同,都可能让检测结果产生偏移。排查时要确认:取样是否来自同一位置和同一时间段;分样是否按既定方法完成;样品是否经过统一编号和留样;检测前是否去除明显杂质;铺展时米粒是否均匀、没有明显重叠。若两次检测使用了不同样品,即使来自同一批次,也应先确认样品之间是否具有可比性。样品制备环节越稳定,后续结果越容易解释。
三、查环境与观察条件是否发生变化
检测区域的光线、背景和台面稳定性也会影响观察效果。比如检测位置受到强光直射、周围光源频繁变化,或者设备摆放不稳,都可能造成重复检测不一致。日常应保持检测台面清洁、干燥,避免阳光直射和明显反光;如果设备带有遮光或封闭观察结构,应按说明书要求使用,不要随意打开或遮挡。环境变化不一定立刻表现为结果异常,但会在连续检测中形成干扰,因此换季、换班或调整检测位置后,建议先做一次复测确认。
四、查设备状态:清洁、核查与部件状态
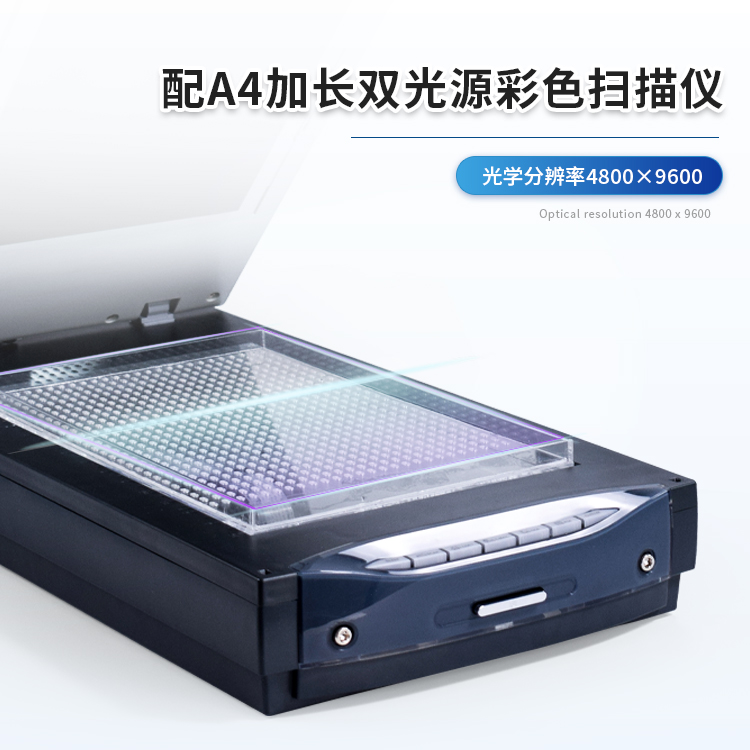
设备自身的清洁状态是常见排查点。镜头窗口、载物台、光源附近若附着灰尘或糠粉,可能影响图像采集和结果稳定性。清洁时应按说明书规定的方法进行,避免使用可能损伤光学部件的工具。同时要关注核查样或标准样的状态:是否在有效使用期内、保存是否得当、表面是否发生变化。设备是否需要校准、多久核查一次,应结合说明书和企业内部计划执行,不宜凭经验随意调整。若清洁和核查后结果仍不稳定,应暂停用于关键判断,并联系设备管理或技术支持人员进一步确认。
五、查操作与判读:流程和设置是否被改动
不同操作员使用大米加工精度检测仪时,如果样品铺展方式、检测顺序、软件设置或结果判读口径不一致,也容易造成“结果波动”的错觉。换班时尤其要注意交接:上一班是否调整过检测设置,是否更换过核查样,是否对异常结果做过复测。建议将常用操作步骤形成简明提示,关键设置不要由个人随意更改;如需调整,应记录调整原因和影响范围。对于接近判定边界的样品,最好由同一操作员复测,或由两人按同一口径复核,再决定是否用于工序调整。
六、把排查过程记录下来,方便回溯
波动排查不应只停留在口头。可以记录检测时间、样品编号、检测结果、复测情况、环境状态、设备清洁与核查情况、操作人员等信息。记录的目的不是增加负担,而是当结果再次出现偏移时,能快速判断上次是否也有类似条件。对于连续多天出现异常的情况,记录还能帮助区分是原料批次变化、碾磨工序调整,还是检测环节本身的问题。记录格式应简洁,便于交接班和例会使用,不必追求复杂表格。
总的来说,大米加工精度检测仪的结果波动并不一定意味着设备故障。先复测同一样品,再查取样与铺展、环境条件、设备清洁与核查、操作设置,往往能把问题定位到具体环节。检测仪是辅助判断加工精度的工具,不能替代碾米工艺经验和感官判断;只有把样品、环境、设备和操作控制在相对一致的条件下,检测结果才更有参考价值。
下一篇:没有了!